Vakuumhärten – saubere Oberflächen und hohe Maßhaltigkeit
Vakuumhärten ist ein Wärmebehandlungsverfahren für hochlegierte Stähle und Werkzeugstähle. Die Bauteile werden unter Vakuum kontrolliert auf Härtetemperatur erwärmt und anschließend gezielt abgeschreckt. Das Verfahren ermöglicht hohe und reproduzierbare Härtewerte bei gleichzeitig sauberen Bauteiloberflächen.
Wir stimmen den Härteprozess individuell auf Werkstoff, Bauteilgeometrie, gewünschte Härte sowie die Anforderungen an Maßhaltigkeit und Verzug ab. Der gesamte Prozess wird automatisch überwacht und dokumentiert. So können wir Wärmebehandlungsprozesse auch in der Serienfertigung exakt reproduzieren und eine gleichbleibend hohe Qualität sicherstellen.

Unsere Möglichkeiten für Vakuumhärten

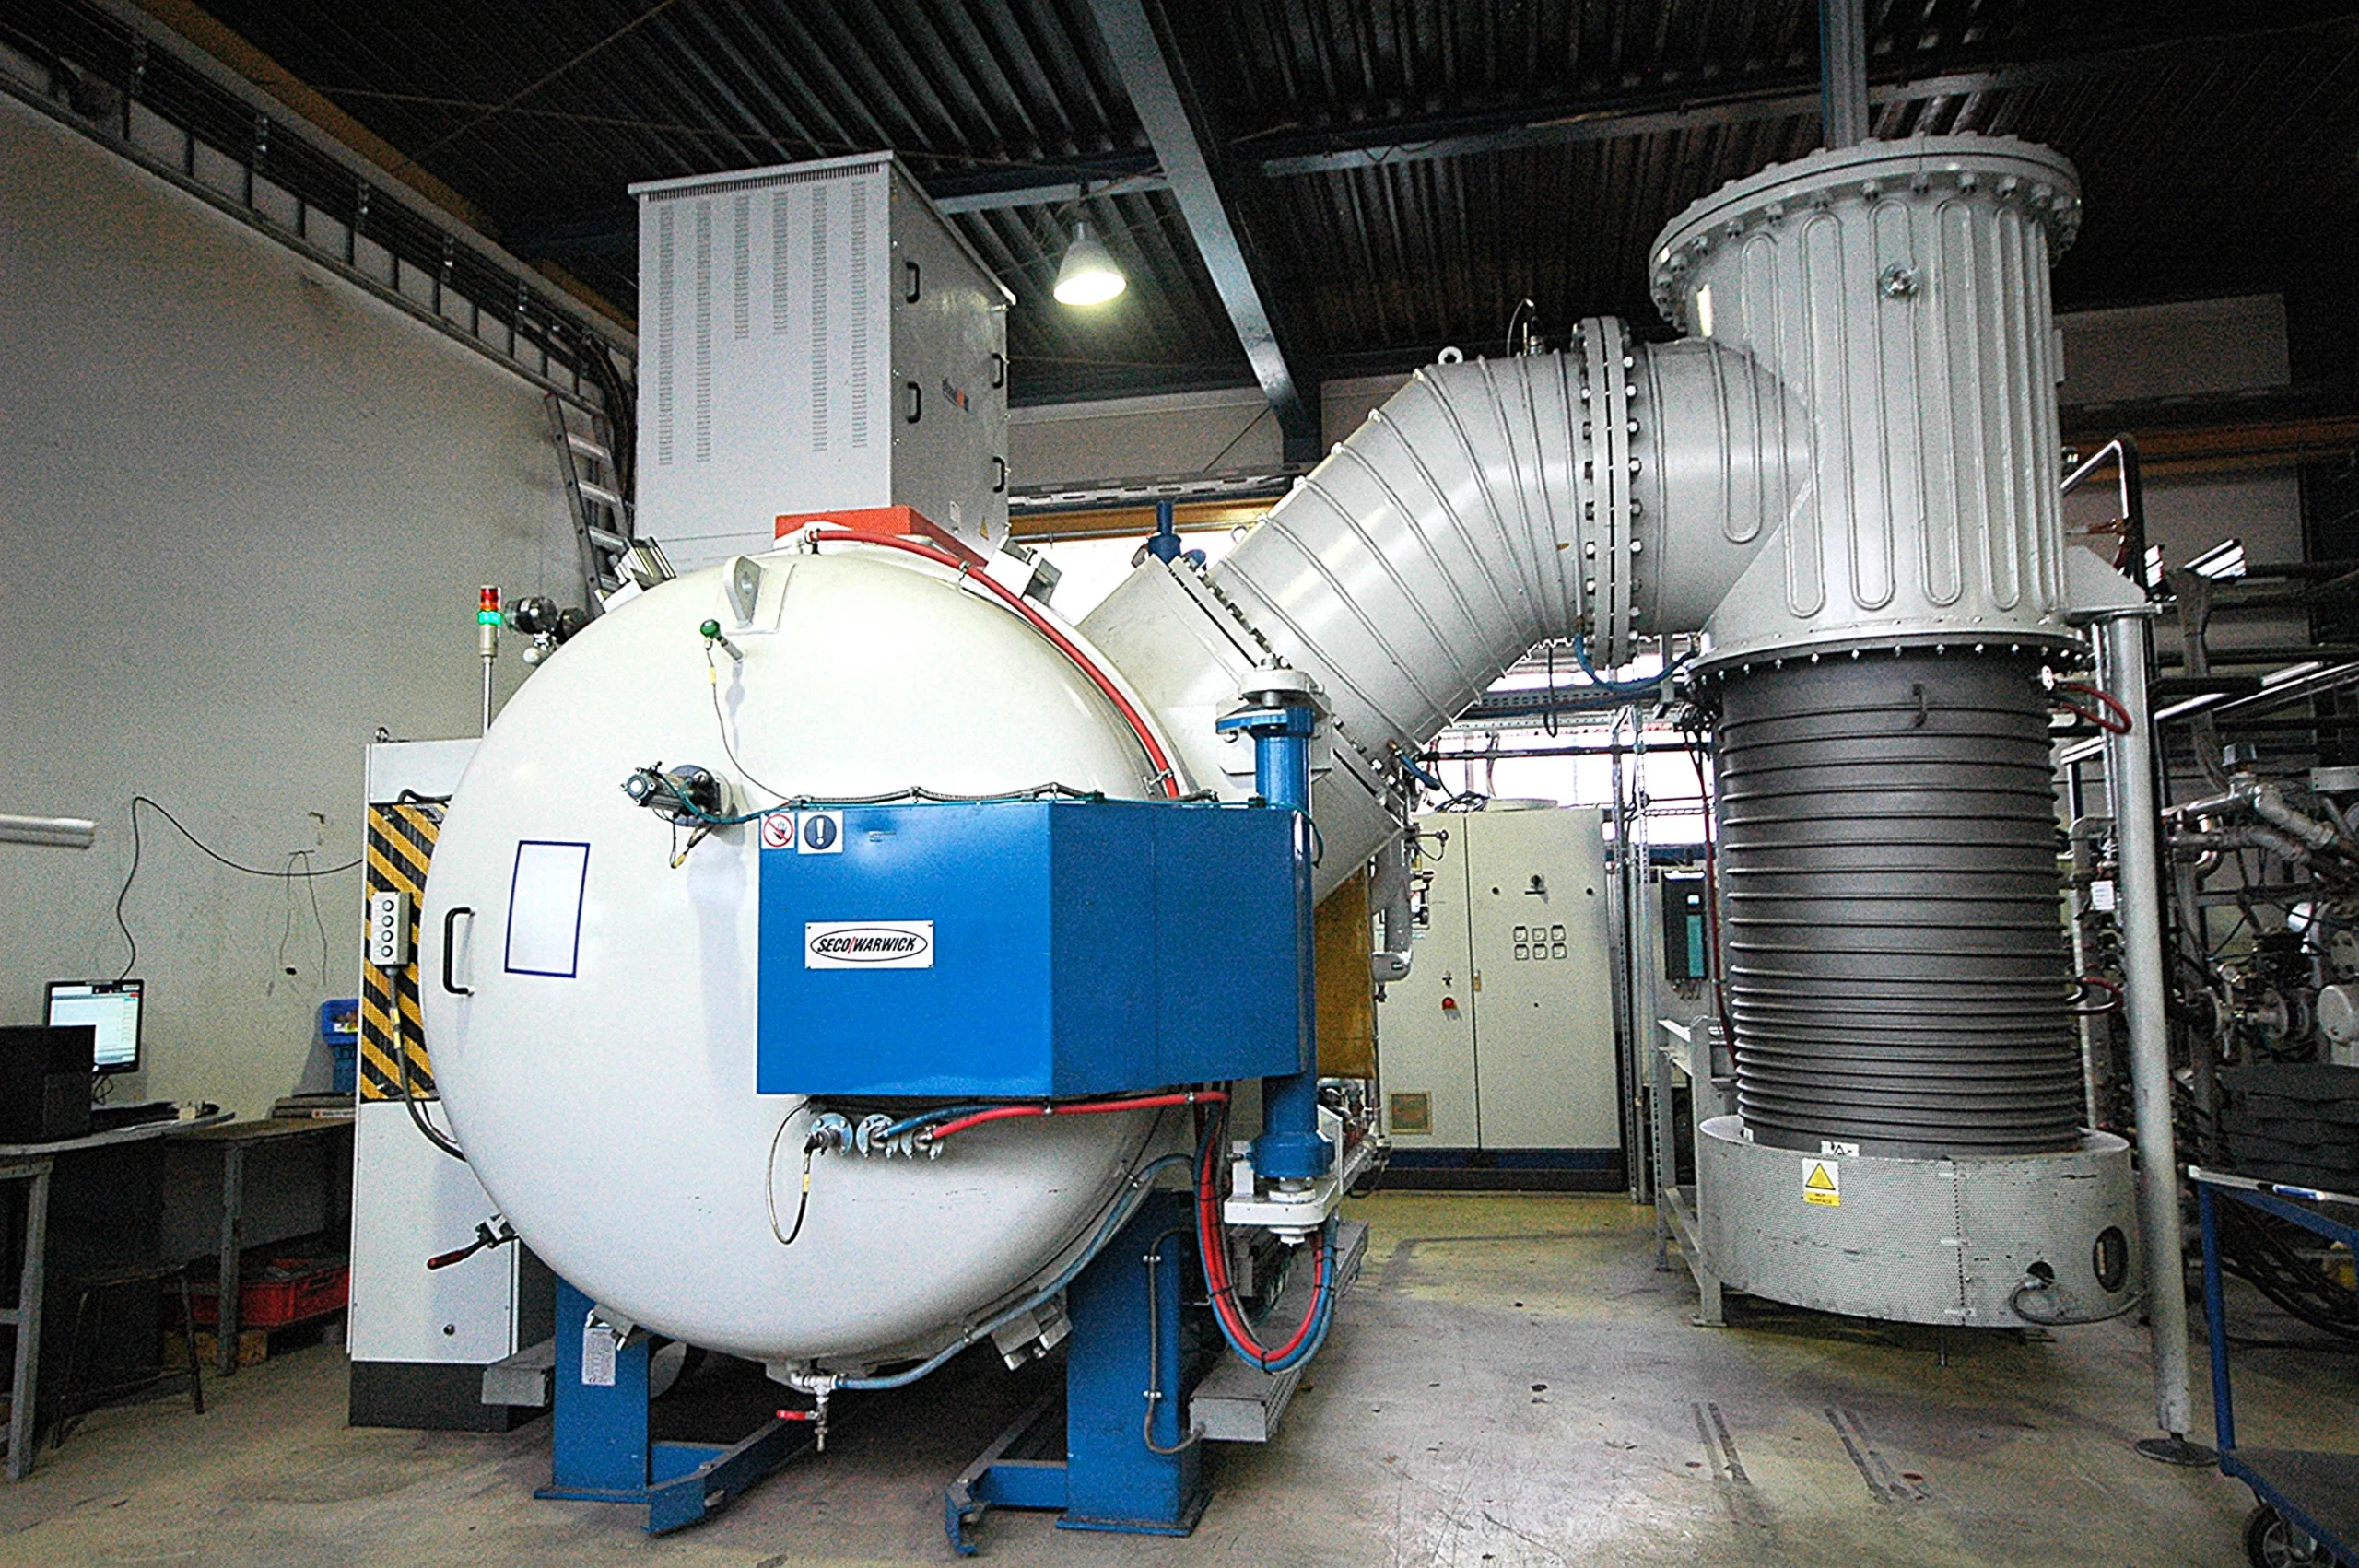
Für das Vakuumhärten stehen uns vier prozessgesteuerte Vakuumöfen zur Verfügung. Bei der Gasabschreckung mit Stickstoff oder Argon können wir Bauteile bis 1.500 × 900 × 850 mm behandeln. Für Bauteile, die eine stärkere Abkühlwirkung erfordern, steht zusätzlich eine Ölabschreckung für Abmessungen bis 900 × 600 × 300 mm zur Verfügung.
Abschrecken mit Argon, Stickstoff oder Öl
Je nach Werkstoff, Bauteilgeometrie, Abmessungen und gewünschtem Härteergebnis können wir die Bauteile mit Argon, Stickstoff oder im Ölbad abschrecken. Durch die Wahl des geeigneten Abschreckmediums können wir Abkühlgeschwindigkeit, Härteergebnis, Maßhaltigkeit und Prozessdauer gezielt auf die jeweilige Anforderung abstimmen.
Argon ist ein inertes Schutzgas und reagiert nicht mit dem Bauteil. Insbesondere bei Werkstoffen, bei denen eine unerwünschte Stickstoffaufnahme vermieden werden soll, bietet die Argonabschreckung Vorteile. Der kontrollierte Prozess ermöglicht eine hohe Reproduzierbarkeit.
Stickstoff: Die Gasabschreckung mit Stickstoff eignet sich für viele Werkzeugstähle und Anwendungen. Sie ermöglicht eine kontrollierte Abkühlung bei sauberen Bauteiloberflächen und stellt für viele Bauteile eine wirtschaftliche Lösung dar.
Öl: Die Ölabschreckung bietet eine höhere Abkühlwirkung als die Gasabschreckung und kann deshalb bei geeigneten Werkstoffen oder größeren Querschnitten erforderlich sein. Welches Abschreckmedium optimal ist, hängt von Werkstoff, Bauteilgeometrie und den geforderten Eigenschaften ab.
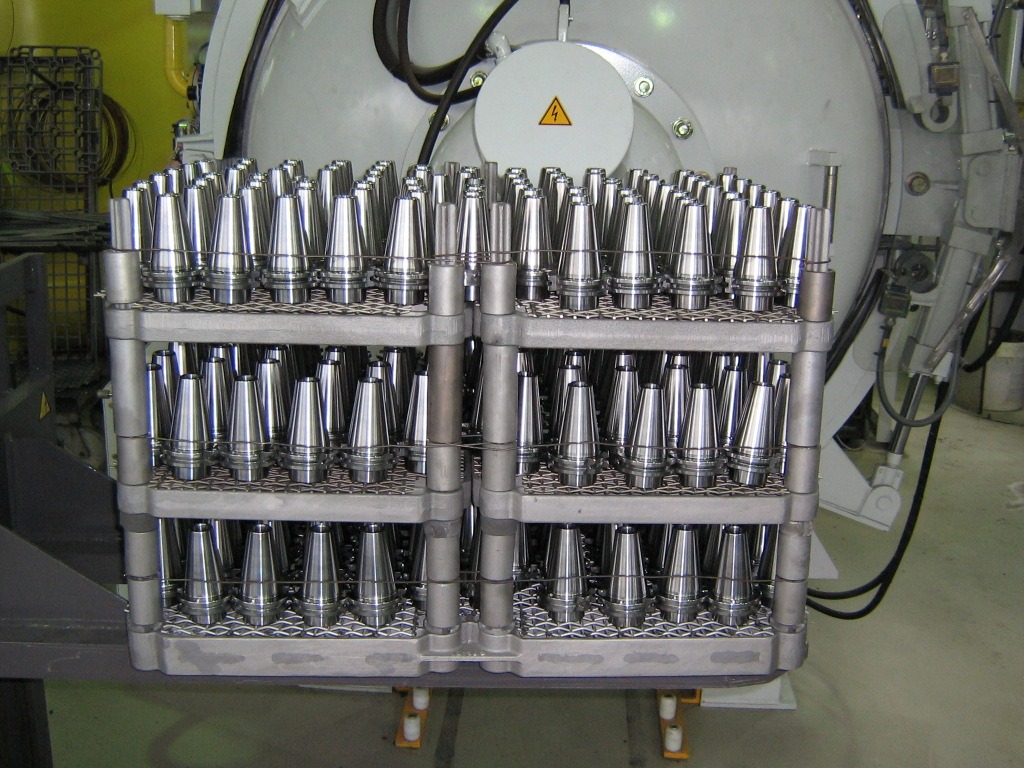
Welche Vorteile bietet Vakuumhärten?
Geeignete Werkstoffe für Vakuumhärten
Vakuumhärten eignet sich besonders für hochlegierte Werkzeugstähle, bei denen hohe Härte, Verschleißbeständigkeit, Maßhaltigkeit und saubere Oberflächen gefordert sind. Härteparameter und Abschreckung werden dabei auf den jeweiligen Werkstoff, die Bauteilgeometrie und die gewünschten Eigenschaften abgestimmt.
Weitere geeignete Werkstoffe
Ihr Werkstoff ist nicht aufgeführt? → Werkstoff und Bauteil anfragen
Welche Bauteile stellen beim Vakuumhärten besondere Anforderungen?
Beim Vakuumhärten können sich Bauteile durch die Erwärmung und anschließende Abkühlung in Maß und Form verändern. Wie stark diese Veränderungen ausfallen, hängt insbesondere von Werkstoff, Bauteilgeometrie, Querschnittsverteilung und Bearbeitungszustand ab. Besondere Anforderungen stellen daher lange und schlanke Bauteile, komplexe Geometrien, unterschiedliche Querschnitte und Bauteile mit engen Toleranzen.
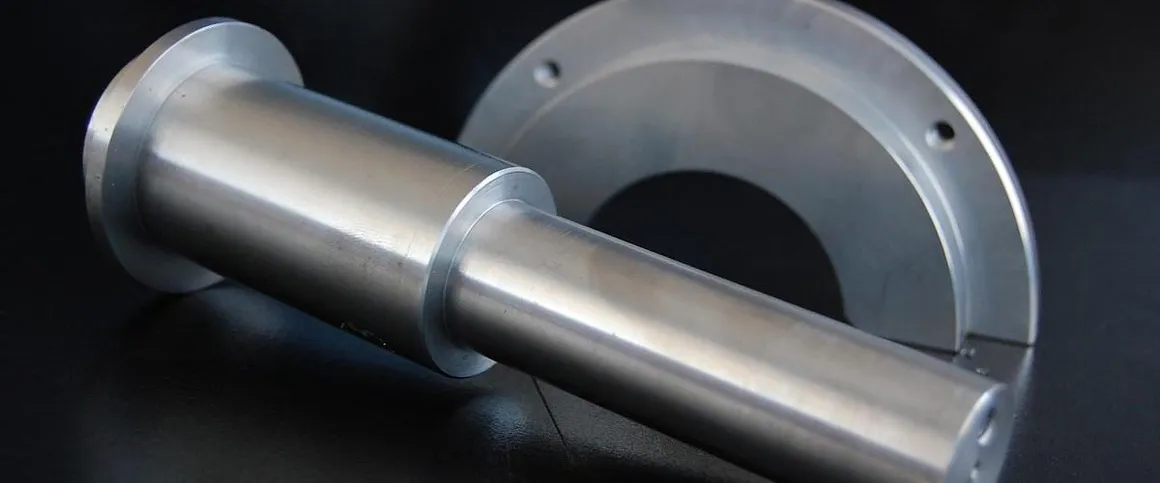

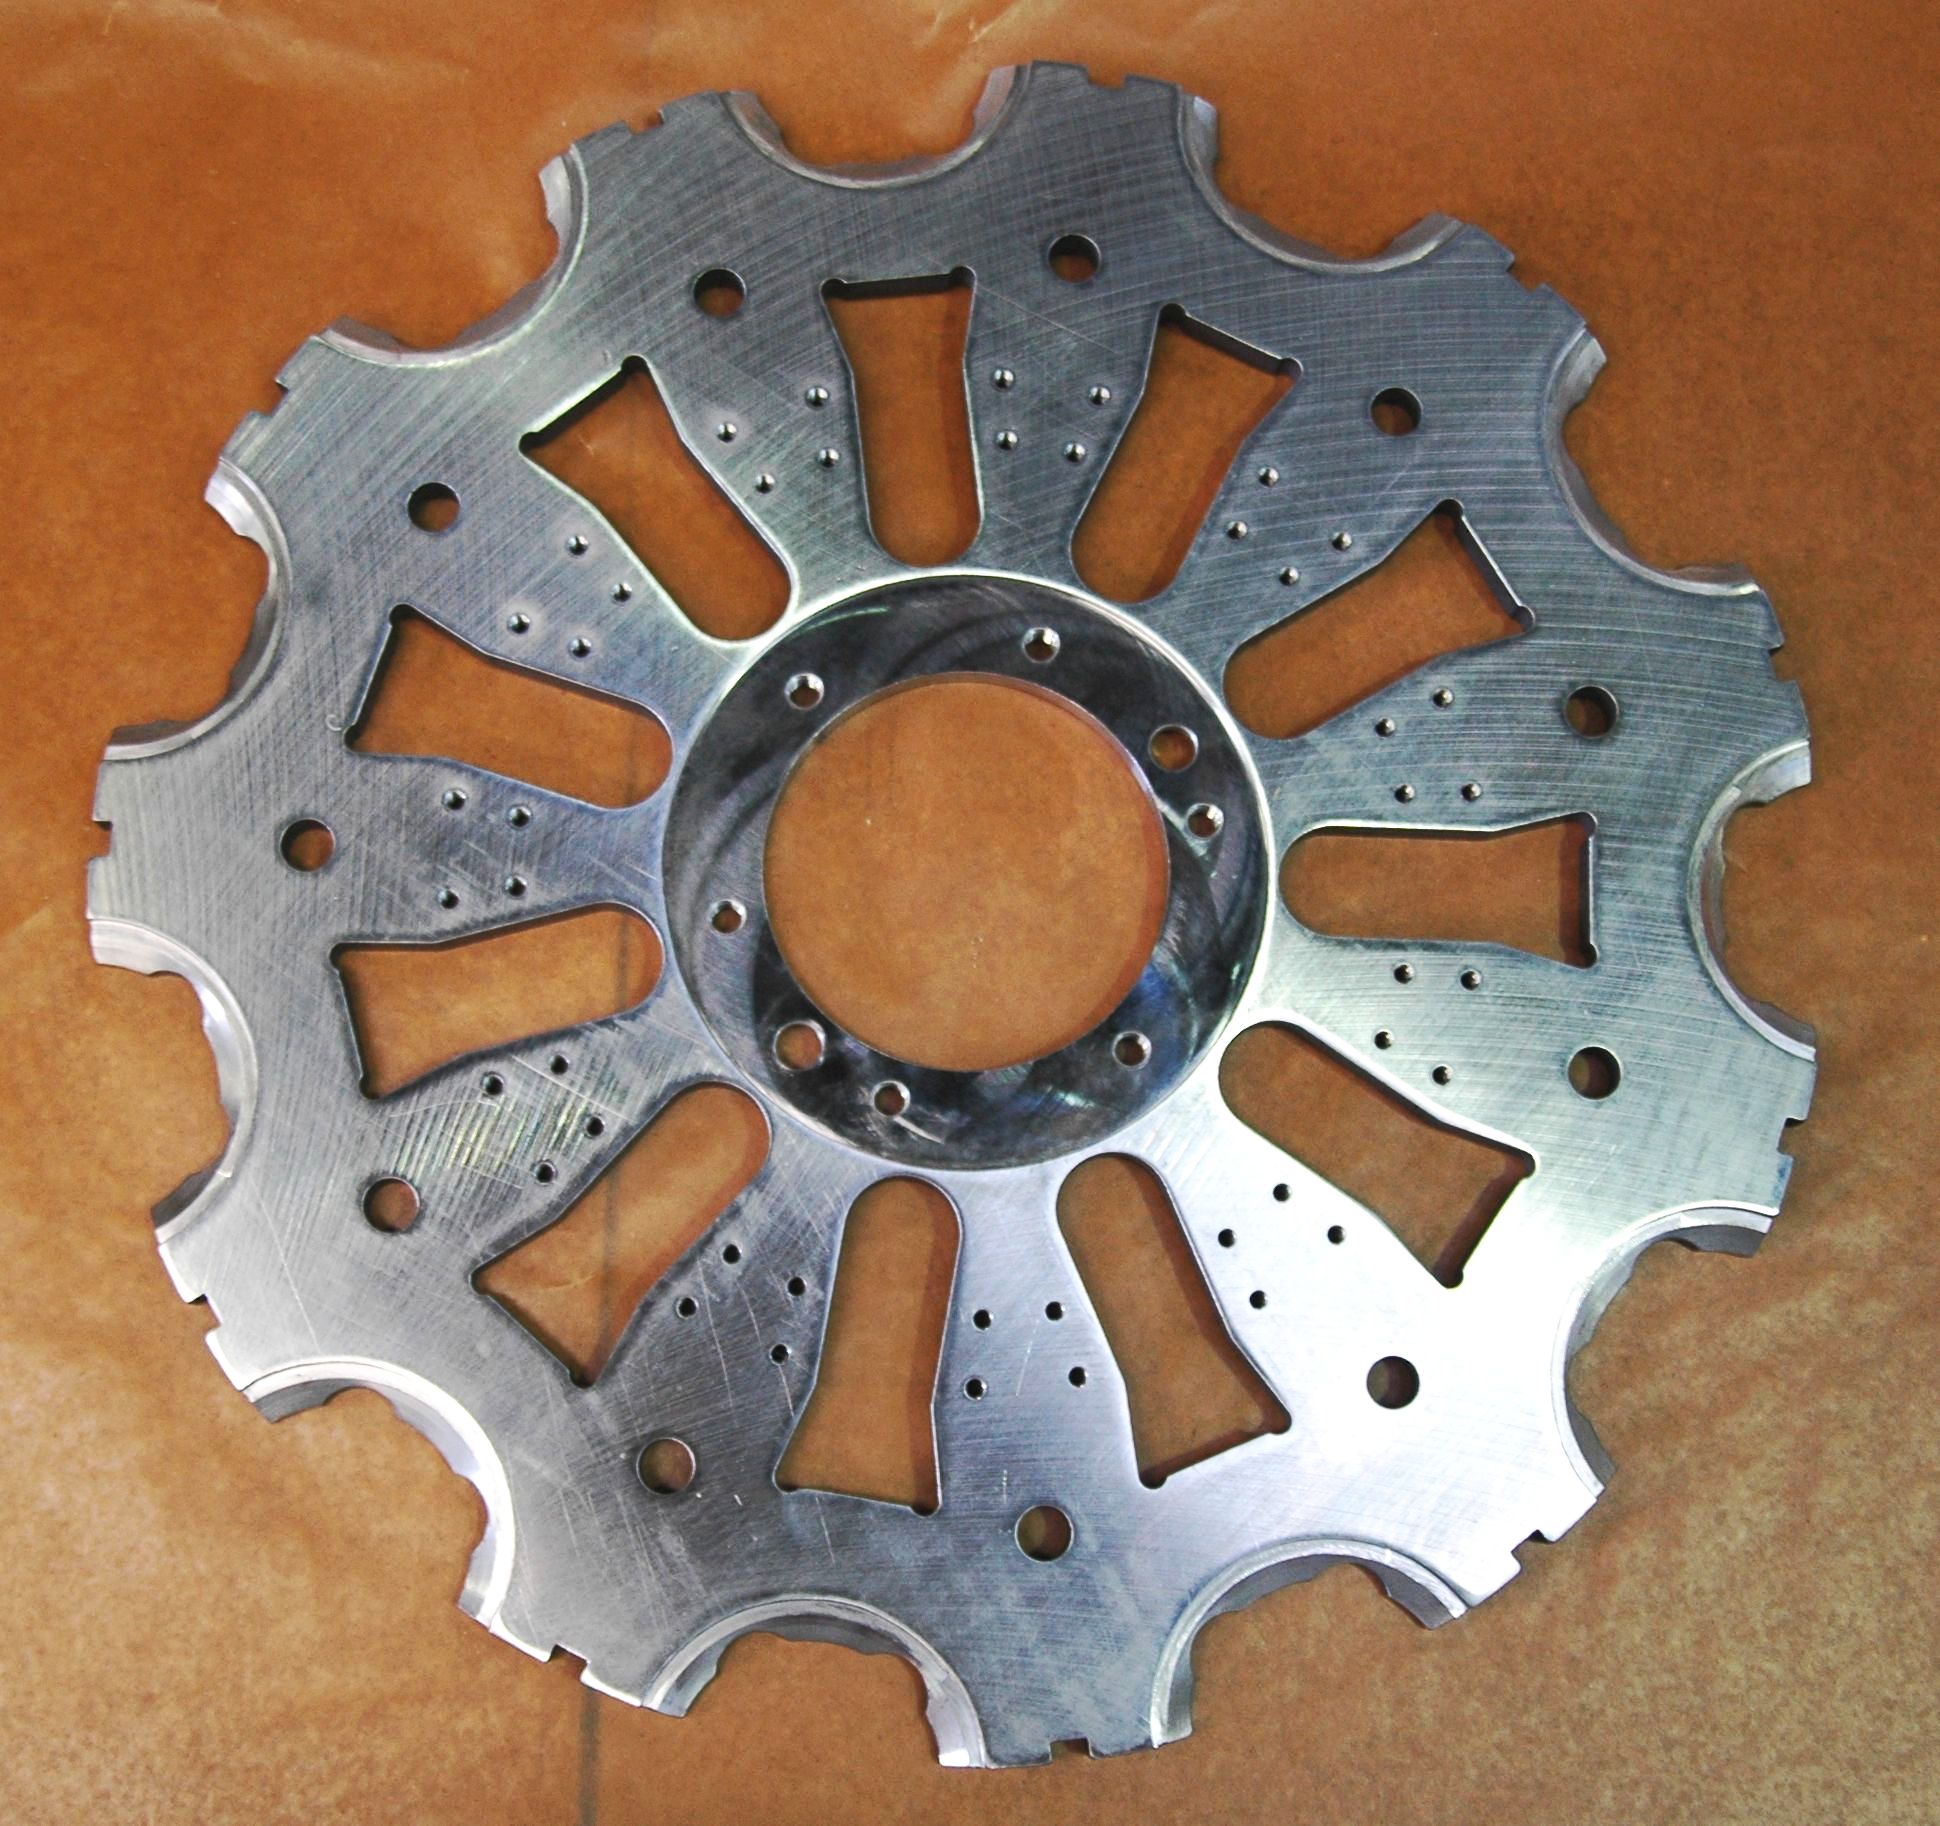

Für welche Bauteile eignet sich Vakuumhärten besonders?
Alternative Härteverfahren
| Härteverfahren | Vakuumhärten | Einsatzhärten | Induktionshärten | Vergüten |
|---|---|---|---|---|
| Werkstoffeignung | Werkzeugstähle, Präzisionsbauteile | Einsatzstähle mit einem geringen Kohlenstoffgehalt | klassische Kohlenstoffstähle, Gusseisen | Vergütungsstähle |
| Oberfläche | sehr sauber | Nacharbeit möglich | lokal | abhängig vom Prozess |
| Verzug | vergleichsweise gut kontrollierbar | hohes Verzugsrisiko | höheres Risiko | abhängig von Geometrie |
| Durchhärtung | ja | nein | teilweise | ja |
| Randschichthärtung | nein | ja | ja | nein |
Fragen und Antworten zum Vakuumhärten
Bauteil Vakuumhärten lassen?
Senden Sie uns Ihre Zeichnung und die wichtigsten Anforderungen an Ihr Bauteil. Wir prüfen Werkstoff, Geometrie, gewünschte Härte und besondere Anforderungen an Maßhaltigkeit oder Verzug und stimmen die geeignete Wärmebehandlung mit Ihnen ab.
Zeichnung · Werkstoff · Maße · Härte · Menge