Werkzeugstahl · X153CrMoV12
1.2379 härten.
Hohe Härte und Verschleißfestigkeit.
Der Kaltarbeitsstahl 1.2379 (X153CrMoV12) erreicht durch eine gezielte Wärmebehandlung eine hohe Härte und Verschleißfestigkeit. Wir härten Bauteile und Werkzeuge aus 1.2379 prozesssicher und abgestimmt auf Geometrie, Einsatz und gewünschte Eigenschaften.
Werkstoff auf einen Blick
1.2379 / X153CrMoV12
Kaltarbeitsstahl
Chrom-Molybdän-Vanadium-legierter Werkzeugstahl
52–64 HRC
Typischer Gebrauchshärtebereich – abhängig von Anwendung und Wärmebehandlung.
Härtetemperatur: ca. 1.020–1.080 °C
Austenitisierung entsprechend dem gewünschten Eigenschaftsprofil.
Empfohlene Wärmebehandlung
Vakuumhärten →
Mehrfaches Anlassen; je nach Anforderung ergänzend Tiefkühlen.
Eigenschaften & Nutzen
Warum wird 1.2379 gehärtet?
1.2379 wird überall dort eingesetzt, wo hohe Verschleißfestigkeit, Druckfestigkeit und Maßbeständigkeit gefordert sind. Durch die abgestimmte Wärmebehandlung erhält der Werkstoff seine für Werkzeuge und hoch beanspruchte Bauteile entscheidenden Gebrauchseigenschaften. Dabei kommt es nicht nur auf eine möglichst hohe Härte an, sondern auf das richtige Verhältnis aus Härte, Zähigkeit und Maßhaltigkeit.
Hohe Verschleißfestigkeit
Für stark beanspruchte Schneid-, Stanz- und Umformwerkzeuge.
Hohe Druckfestigkeit
Geeignet für Bauteile und Werkzeuge mit hohen mechanischen Belastungen.
Maßbeständigkeit
Eine abgestimmte Wärmebehandlung reduziert Maßänderungen und unterstützt enge Toleranzen.
Die Wärmebehandlung
1.2379 richtig härten
Für die Eigenschaften von 1.2379 ist die richtige Abstimmung des gesamten Wärmebehandlungsprozesses entscheidend. Härtetemperatur, Abschreckung und anschließendes Anlassen beeinflussen Härte, Verschleißfestigkeit, Zähigkeit und Maßhaltigkeit des Bauteils. Für präzise Werkzeuge und Bauteile eignet sich insbesondere das Vakuumhärten, da die Wärmebehandlung unter kontrollierten Bedingungen und mit sauberer Bauteiloberfläche erfolgt.
01
Vorwärmen
Das mehrstufige Vorwärmen sorgt für eine gleichmäßige Erwärmung des Werkstücks und reduziert thermische Spannungen.
02
Austenitisieren
Der Werkstoff wird auf die für 1.2379 erforderliche Härtetemperatur erwärmt. Temperatur und Haltezeit werden auf Bauteil, Geometrie und gewünschte Eigenschaften abgestimmt.
03
Abschrecken
Beim Vakuumhärten erfolgt die kontrollierte Abkühlung typischerweise mit Gas. Eine angepasste Abkühlung ist insbesondere bei komplexen Geometrien und hohen Anforderungen an die Maßhaltigkeit wichtig.
04
Anlassen
Nach dem Härten wird 1.2379 mehrfach angelassen. Dadurch werden die gewünschten Gebrauchseigenschaften eingestellt und Spannungen reduziert. Härte und Zähigkeit lassen sich über die Anlassbedingungen gezielt beeinflussen.
Optional: Tiefkühlen
Je nach geforderter Maßstabilität und Wärmebehandlungsstrategie kann eine Tiefkühlbehandlung sinnvoll sein. Sie dient dazu, den nach dem Härten verbliebenen Restaustenit weiter umzuwandeln und kann insbesondere bei Präzisionsbauteilen zur Stabilisierung der Eigenschaften beitragen.
Verfahren für 1.2379
Geeignete Wärmebehandlungen für 1.2379
Je nach Einsatz des Bauteils und den geforderten Eigenschaften können bei 1.2379 unterschiedliche Wärme- und Oberflächenbehandlungen eingesetzt werden. Das Vakuumhärten bildet dabei häufig die Grundlage für eine hohe Härte, Verschleißfestigkeit und Maßhaltigkeit.
Vakuumhärten
Für 1.2379 besonders geeignet. Die kontrollierte Erwärmung und Gasabschreckung ermöglichen hohe Härten bei sauberer Oberfläche und guter Maßhaltigkeit
Ergänzende Randschichtbehandlung
Kann bei geeigneter Grundhärte eingesetzt werden, wenn zusätzlich eine sehr harte und verschleißbeständige Randschicht gefordert ist.
Die Eignung stimmen wir auf die Anwendung und die vorherige Wärmebehandlung ab.
Ihre gewünschte Wärmebehandlung ist nicht aufgeführt? → Wärmebehandlung anfragen
Anwendungen
Typische Bauteile aus 1.2379
1.2379 wird vor allem für Werkzeuge und Bauteile eingesetzt, die hoher Verschleiß- und Druckbeanspruchung ausgesetzt sind. Die hohe erreichbare Härte und Verschleißfestigkeit machen den Werkstoff besonders für Schneid-, Stanz- und Umformanwendungen sowie für hoch beanspruchte Präzisionsteile interessant.
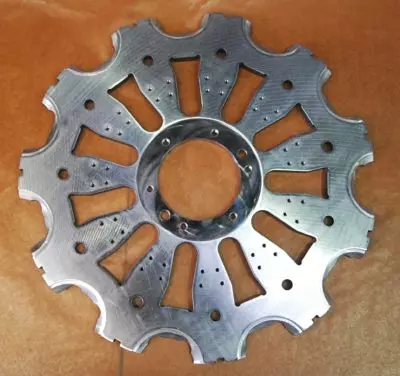
01
Matrizen
Für Stanz-, Press- und Umformprozesse.
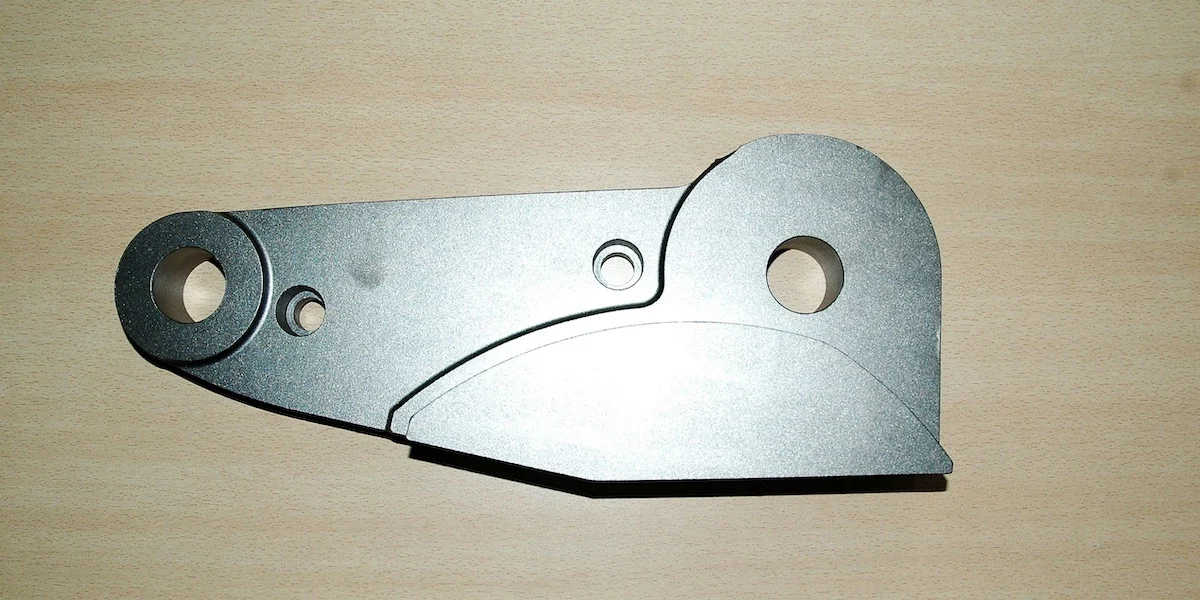
02
Schneidwerkzeuge
Für hohe abrasive Beanspruchung und lange Standzeiten.
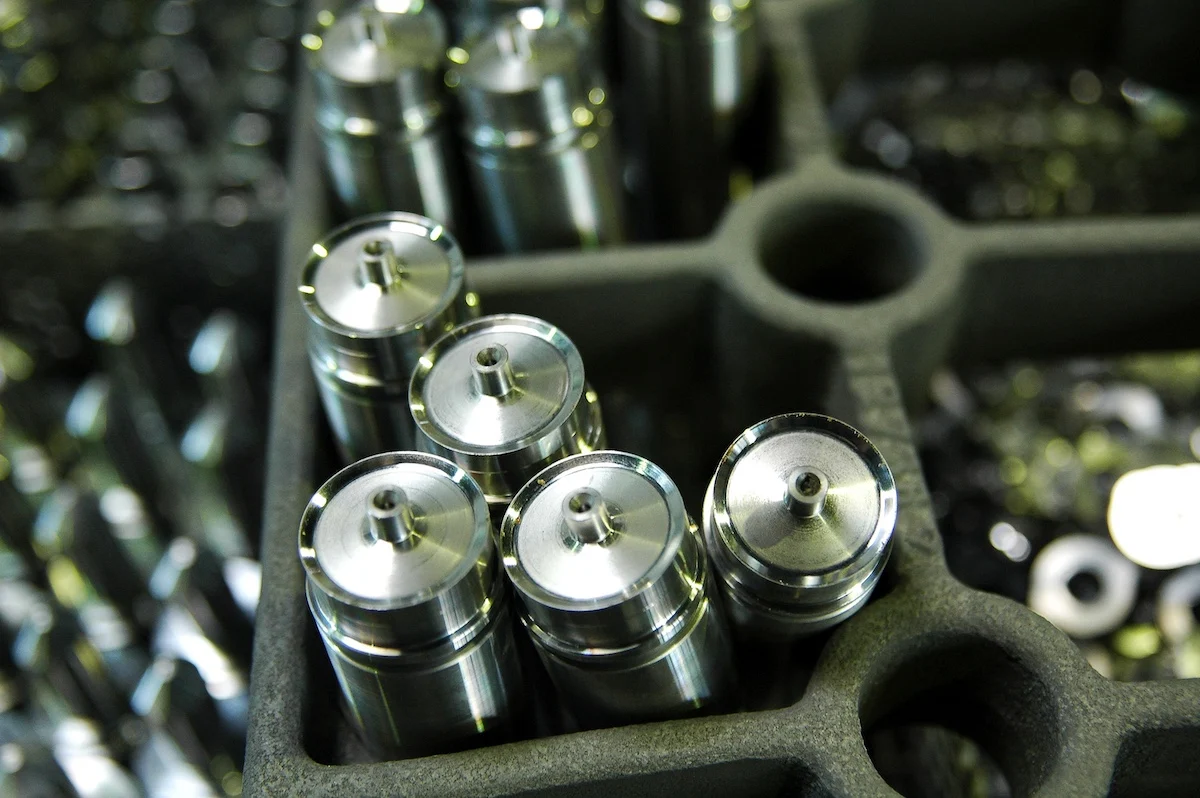
03
Stempel & Stanzwerkzeuge
Für hoch beanspruchte Werkzeugkomponenten.
Präzision & Prozessführung
Herausforderungen beim Härten von 1.2379
Die hohe Legierung und der hohe Kohlenstoffgehalt machen 1.2379 zu einem leistungsfähigen, aber anspruchsvollen Werkzeugstahl. Für ein gutes Härteergebnis müssen Temperaturführung, Abschreckung und Anlassen auf Bauteilgeometrie und spätere Beanspruchung abgestimmt werden. Besonders bei Präzisionsbauteilen sind Maßhaltigkeit und die Vermeidung von Rissen entscheidend.
Verzug & Maßänderung
Bei komplexen Geometrien und engen Toleranzen können bereits geringe Maßänderungen kritisch sein. Eine kontrollierte Erwärmung und Abkühlung hilft, Verzug zu minimieren.
Rissrisiko
Scharfe Übergänge, große Querschnittsunterschiede oder ungünstige Spannungszustände können das Risiko von Härterissen erhöhen. Bauteilgeometrie und Prozessführung müssen deshalb zusammen betrachtet werden.
Restaustenit & Maßstabilität
Nach dem Härten kann Restaustenit im Gefüge verbleiben. Bei hohen Anforderungen an die Maßstabilität können eine angepasste Anlassstrategie und gegebenenfalls eine Tiefkühlbehandlung sinnvoll sein.
Härte vs. Zähigkeit
Die höchste erreichbare Härte ist nicht automatisch die beste Lösung. Die Wärmebehandlung sollte auf die tatsächliche Beanspruchung abgestimmt werden, um Verschleißfestigkeit und Zähigkeit sinnvoll auszubalancieren.
Entscheidend ist nicht nur der Werkstoff – sondern die richtige Wärmebehandlung.
Wir stimmen den Härteprozess für 1.2379 auf Bauteilgeometrie, gewünschte Härte, Toleranzen und späteren Einsatz ab. So lassen sich die geforderten Eigenschaften gezielt einstellen und Risiken bei der Wärmebehandlung reduzieren.
Weber & Wallner
1.2379 härten bei Weber & Wallner
Beim Härten von 1.2379 kommt es auf mehr an als die richtige Härtetemperatur. Bauteilgeometrie, Abmessungen, Ausgangszustand, gewünschte Härte und Toleranzen bestimmen die geeignete Prozessführung. Wir stimmen die Wärmebehandlung auf diese Anforderungen ab – vom Einzelteil bis zur wiederkehrenden Serie.
Prozess auf das Bauteil abgestimmt
Härteparameter und Prozessführung entsprechend Geometrie, Abmessungen und geforderten Eigenschaften.
Maßhaltigkeit im Fokus
Wärmebehandlung mit besonderem Blick auf Verzug und Maßänderungen bei Präzisionsbauteilen.
Einzelteile & Serien
Vom einzelnen Werkzeug und Ersatzteil bis zu wiederkehrenden Serien und Chargen.
Prüfung & Dokumentation
Härteprüfung und Dokumentation entsprechend den vereinbarten Anforderungen.
Weitere Werkzeugstähle
Weitere Werkstoffe im Überblick
Neben 1.2379 behandeln wir weitere Werkzeugstähle mit unterschiedlichen Anforderungen an Härte, Zähigkeit und Verschleißbeständigkeit. Die Prozessführung wird jeweils werkstoff- und bauteilbezogen abgestimmt.
1.2842 / 90MnCrV8
Kaltarbeitsstahl für geeignete Schneid-, Stanz- und Werkzeugbauteile. Abschreckung und Querschnitt müssen werkstoffgerecht abgestimmt werden.
1.2080 / X210Cr12
Chromlegierter Kaltarbeitsstahl mit hoher Verschleißbeständigkeit. Die geeignete Abschreckung ist gesondert zu prüfen; die Prozessfolge von 1.2379 lässt sich nicht pauschal übertragen.
1.2343 / X37CrMoV5-1
Warmarbeitsstahl für thermisch beanspruchte Werkzeuge und Formenkomponenten.
1.2344 / X40CrMoV5-1
Warmarbeitsstahl für geeignete Anwendungen im Werkzeug- und Formenbau.
1.2367 / X38CrMoV5-3
Warmarbeitsstahl für anspruchsvolle thermische und mechanische Beanspruchungen.
1.2311 / 40CrMnMo7
Kunststoffformenstahl, häufig bereits vorvergütet geliefert. Ausgangszustand und eine eventuell erforderliche Behandlung prüfen.
1.2312 / 40CrMnMoS8-6
Kunststoffformenstahl mit verbesserter Zerspanbarkeit, häufig vorvergütet geliefert. Behandlung auf den vorhandenen Zustand abstimmen.
Gut zu wissen
Fragen und Antworten zu 1.2379
Sie möchten ein Bauteil aus 1.2379 härten lassen?
Senden Sie uns Ihre Zeichnung und die wichtigsten Anforderungen. Wir prüfen Werkstoff, Geometrie, gewünschte Härte und Vorgaben zu Maßhaltigkeit oder Verzug und stimmen die geeignete Wärmebehandlung mit Ihnen ab.