Bauteile · Werkzeug- und Formenbau
Stanzwerkzeuge härten.
Hohe Standzeiten. Präzise Ergebnisse.
Beim Härten von Stanzwerkzeugen müssen Verschleißfestigkeit, Zähigkeit und Maßhaltigkeit optimal zusammenspielen. Wir stimmen die Wärmebehandlung auf Werkstoff, Werkzeuggeometrie und Einsatzbedingungen ab – für belastbare Schneidkanten, geringe Maßänderungen und lange Standzeiten.
Stanzwerkzeuge auf einen Blick
Härte, Zähigkeit & Maßhaltigkeit
Typische Komponenten
Stempel, Matrizen und Schneidplatten.
Beanspruchung
Druck, Verschleiß und je nach Anwendung stoßartige Belastung.
Werkstoffgerecht behandeln
Werkzeugstahl, Geometrie und Einsatzbedingungen bestimmen die Prozessfolge.
Wärmebehandlung
Härten und Anlassen; bei geeigneten Werkstoffen ergänzend Tiefkühlen oder Randschichtbehandlung.
Eigenschaften & Nutzen
Darauf kommt es beim Härten von Stanzwerkzeugen an
Stanzwerkzeuge sind hohen mechanischen Belastungen und wiederkehrendem Verschleiß ausgesetzt. Die Wärmebehandlung muss deshalb auf Werkzeuggeometrie, Werkstoff und Einsatzbedingungen abgestimmt werden. Entscheidend ist nicht die maximal mögliche Härte, sondern das richtige Verhältnis von Verschleißfestigkeit, Zähigkeit und Maßhaltigkeit.
Hohe Verschleißfestigkeit
Schneidkanten und hoch beanspruchte Werkzeugflächen müssen auch bei großen Stückzahlen ihre Geometrie und Funktion möglichst lange erhalten.
Ausreichende Zähigkeit
Eine hohe Härte allein reicht nicht aus. Das Werkzeug muss gleichzeitig mechanische Belastungen aufnehmen können, ohne dass empfindliche Bereiche vorzeitig ausbrechen.
Maßhaltigkeit & geringer Verzug
Bei Stempeln, Matrizen und Schneidelementen sind enge Toleranzen entscheidend. Die Wärmebehandlung muss deshalb Maßänderungen und Verzug möglichst gering halten.
Lange Standzeiten
Die richtige Kombination aus Werkstoff, Härte und Wärmebehandlung reduziert Verschleiß und ungeplante Werkzeugwechsel und unterstützt eine wirtschaftliche Fertigung.
Verfahren für Stanzwerkzeuge
Welche Wärmebehandlung ist für Stanzwerkzeuge geeignet?
Die geeignete Wärmebehandlung hängt vom eingesetzten Werkzeugstahl, der Geometrie und der Beanspruchung des Stanzwerkzeugs ab. Für hochlegierte Werkzeugstähle ist das Vakuumhärten häufig die bevorzugte Lösung. Ergänzende Behandlungen können eingesetzt werden, um Maßstabilität, Verschleißfestigkeit oder Standzeit weiter zu verbessern.
Vakuumhärten
Für präzise und hoch beanspruchte Stanzwerkzeuge
Das Vakuumhärten ermöglicht eine kontrollierte Wärmebehandlung mit sauberer Bauteiloberfläche und angepasster Gasabschreckung. Es eignet sich insbesondere für hochlegierte Werkzeugstähle wie 1.2379.
Tiefkühlen
Für erhöhte Maßstabilität
Eine Tiefkühlbehandlung kann ergänzend zum Härten eingesetzt werden, um Restaustenit zu reduzieren. Sie ist insbesondere bei hohen Anforderungen an Maßstabilität und reproduzierbare Werkzeugeigenschaften interessant.
Nitrieren
Für zusätzliche Verschleißfestigkeit der Oberfläche
Bei geeigneten Werkzeugstählen und entsprechender Grundhärte kann eine Nitrierbehandlung eine harte, verschleißbeständige Randschicht erzeugen und so die tribologischen Eigenschaften beanspruchter Werkzeugbereiche verbessern.
Werkstoffauswahl
Geeignete Werkstoffe für Stanzwerkzeuge
Der richtige Werkzeugstahl hängt von Werkstoff des Stanzteils, Werkzeuggeometrie, Belastung und geforderter Standzeit ab. Während hoch verschleißfeste Kaltarbeitsstähle für viele Stanzanwendungen geeignet sind, kann bei höherer Stoßbelastung eine größere Zähigkeit wichtiger sein. Die Wärmebehandlung muss deshalb immer auf Werkstoff und Einsatz abgestimmt werden.
1.2379 / X153CrMoV12
Hohe Verschleißfestigkeit
Ein bewährter Kaltarbeitsstahl für hoch beanspruchte Stanz-, Schneid- und Umformwerkzeuge. 1.2379 verbindet hohe erreichbare Härte mit hoher Verschleiß- und Druckfestigkeit.
1.2767 / 45NiCrMo16
Für stoßbeanspruchte Werkzeuge
Zäher Werkzeugstahl mit guter Durchhärtbarkeit, insbesondere für größere Querschnitte sowie mechanisch und stoßartig beanspruchte Stanz- und Umformwerkzeuge.
1.2842 / 90MnCrV8
Für kleinere und mittlere Werkzeuge
Kaltarbeitsstahl mit ausgewogenem Verhältnis von Härte, Verschleißfestigkeit und Zähigkeit für verschiedene Werkzeuganwendungen.
1.2363 / X100CrMoV5
Verschleißfest und zäher
Kaltarbeitsstahl für Anwendungen, bei denen neben Verschleißfestigkeit eine höhere Zähigkeit gefordert ist.
Werkzeugkomponenten
Typische Stanzwerkzeuge und Komponenten
Je nach Stanzprozess werden unterschiedliche Werkzeugkomponenten hohen Druck-, Verschleiß- und teilweise Stoßbelastungen ausgesetzt. Die Wärmebehandlung wird deshalb auf Funktion, Geometrie, Werkstoff und Beanspruchung des jeweiligen Werkzeugteils abgestimmt.
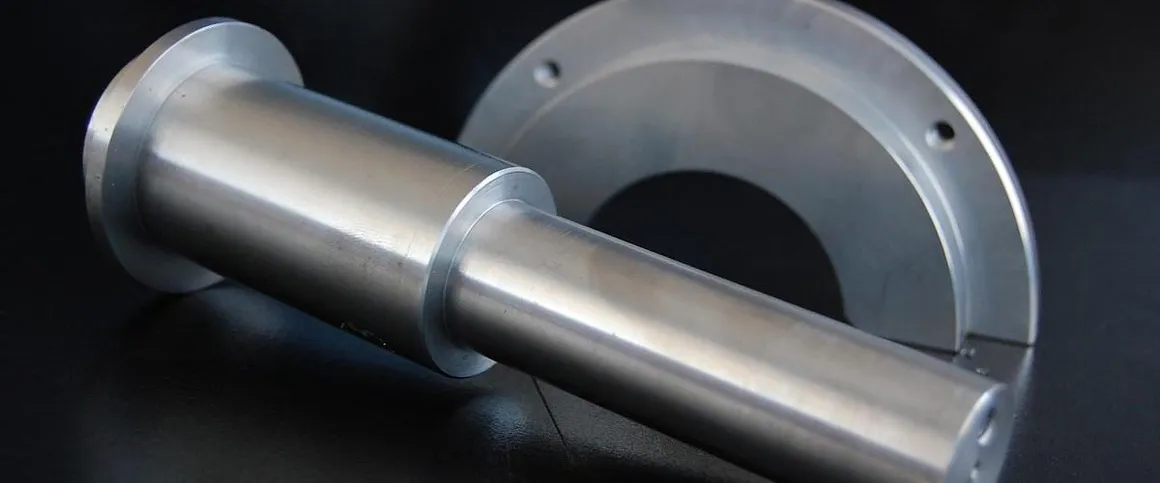
Stempel
Hohe Druck- und Verschleißbeanspruchung erfordert eine abgestimmte Kombination aus Härte und Zähigkeit.

Matrizen
Schneidkanten und Funktionsflächen müssen verschleißfest und gleichzeitig maßhaltig bleiben.
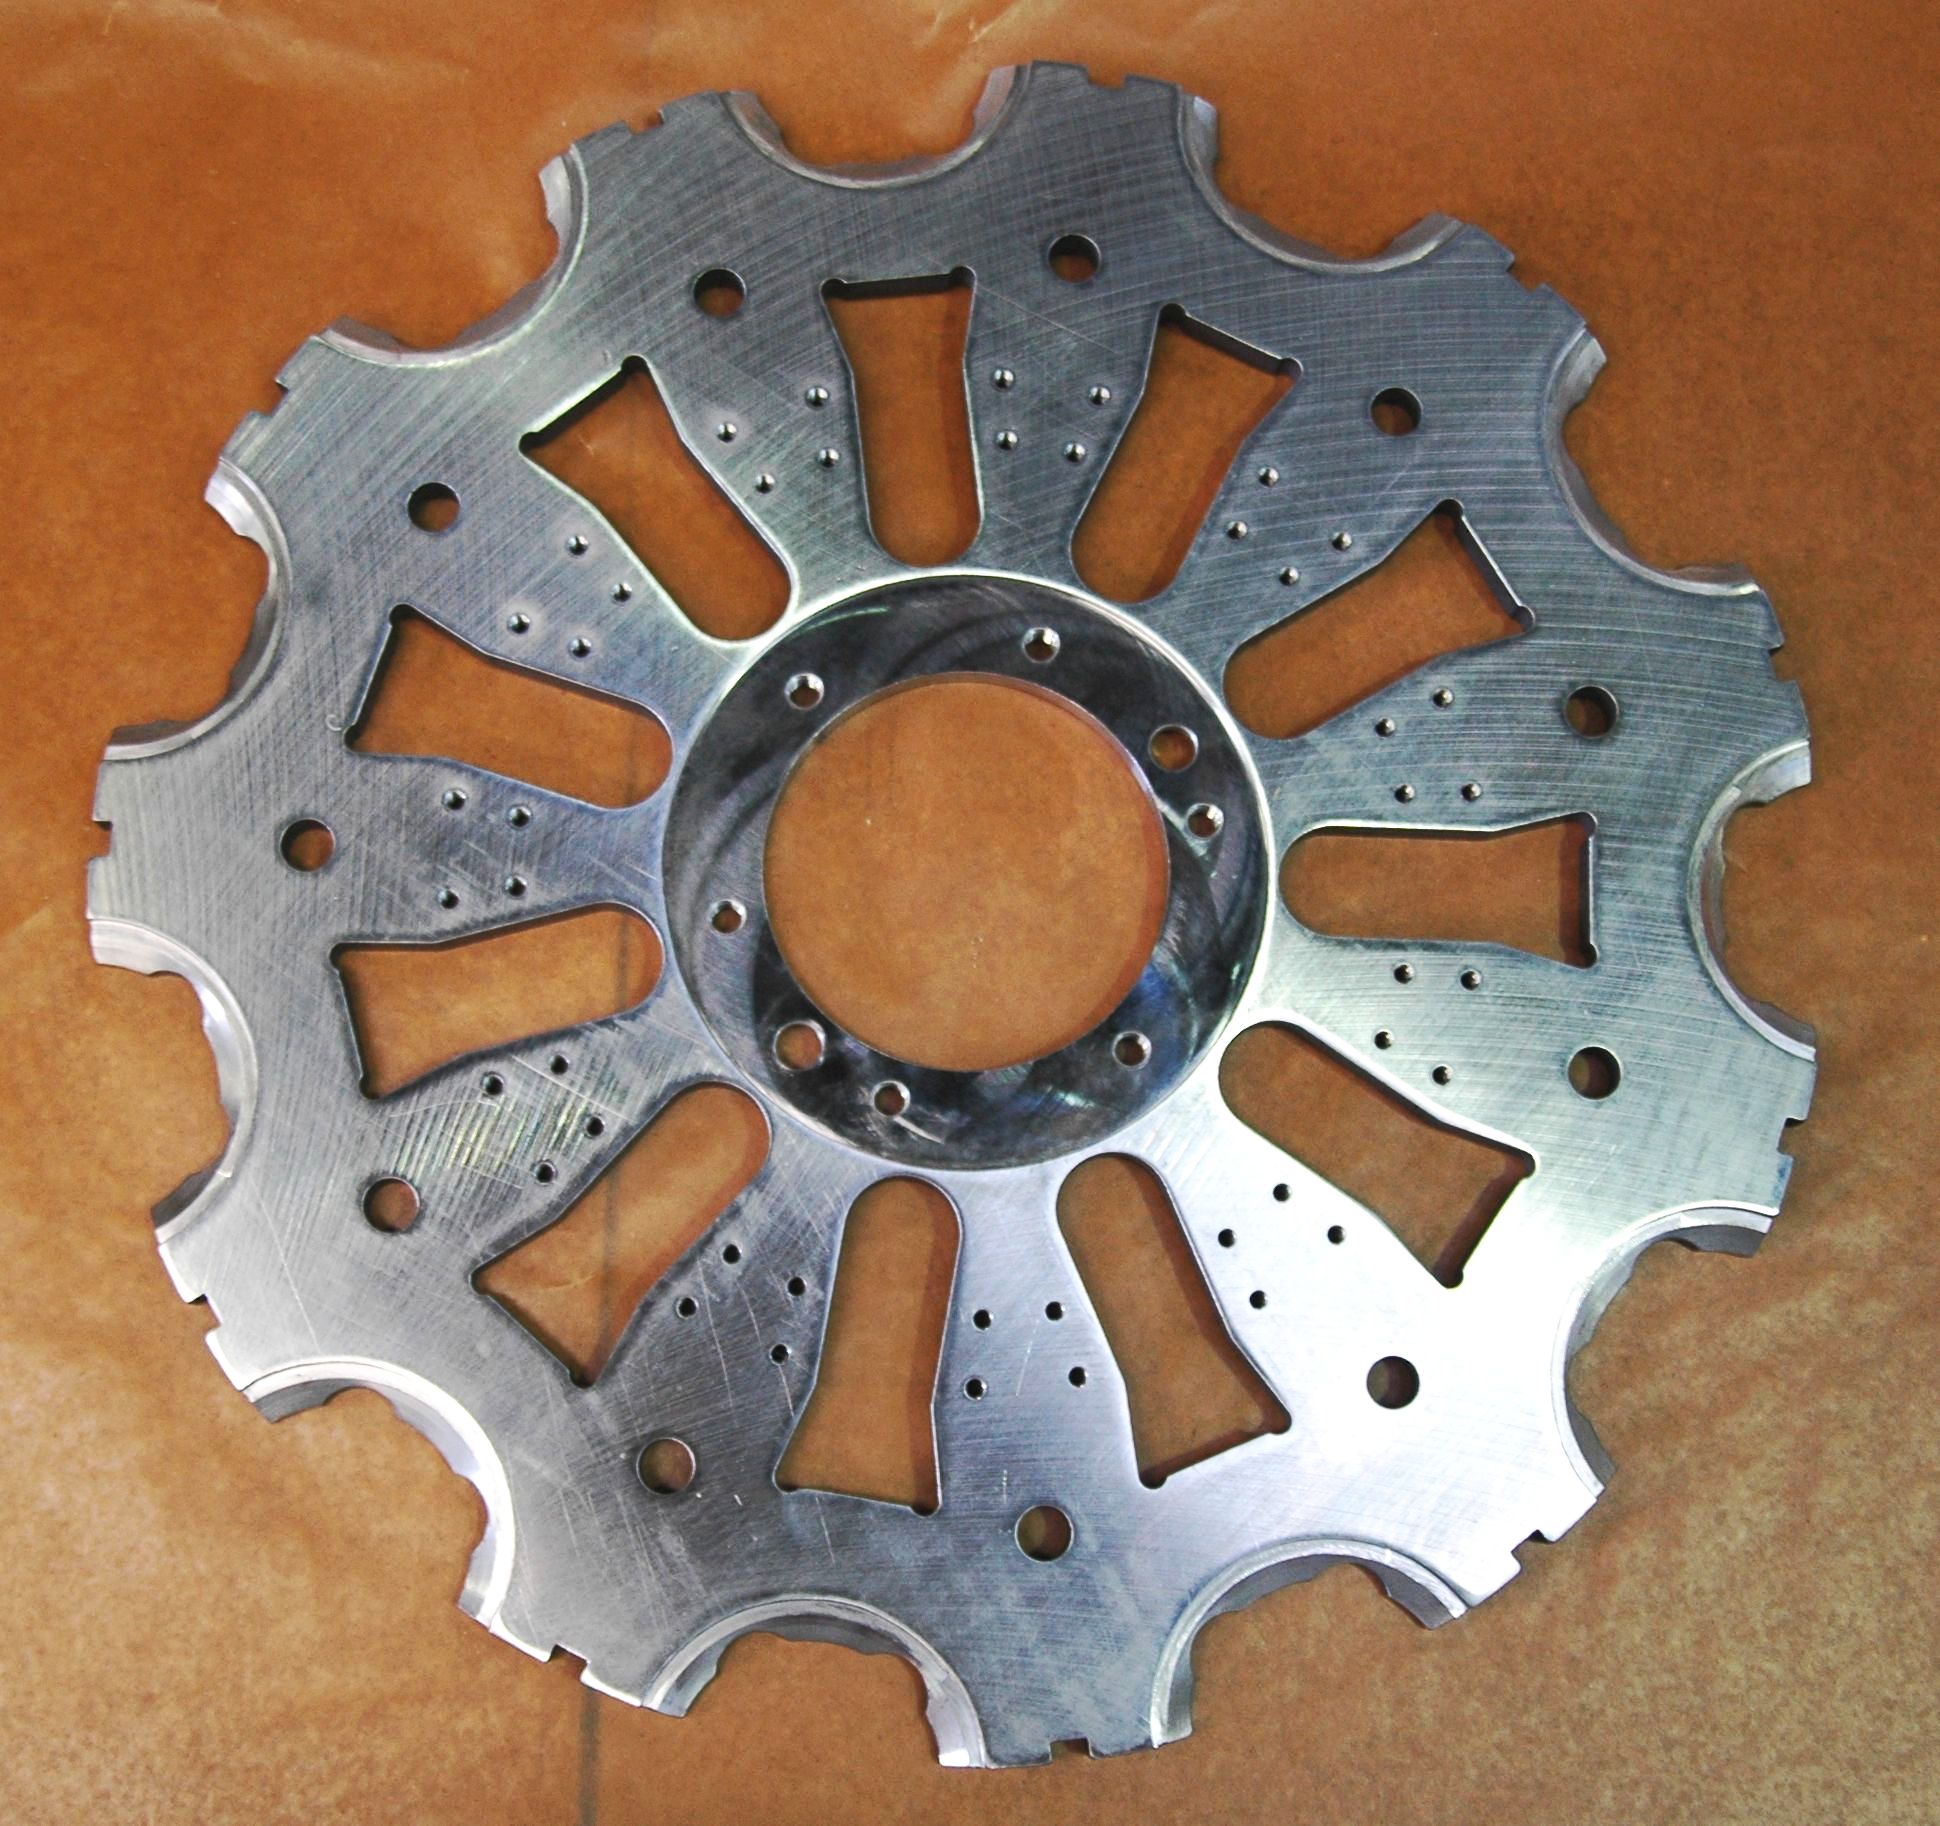
Schneidplatten
Hohe Verschleißfestigkeit unterstützt präzise Schnittergebnisse und lange Standzeiten.
Lochstempel
Insbesondere bei kleinen Querschnitten und hohen Belastungen sind Härte und ausreichende Zähigkeit entscheidend.
Umform- und Biegeelemente
Neben Verschleißfestigkeit spielen Druckfestigkeit und Widerstand gegen mechanische Belastungen eine wichtige Rolle.
Werkzeugeinsätze
Austauschbare, hoch beanspruchte Einsätze können gezielt auf ihre jeweilige Funktion und Belastung wärmebehandelt werden.
Präzision & Prozessführung
Typische Herausforderungen bei Stanzwerkzeugen
Standzeit und Präzision eines Stanzwerkzeugs hängen wesentlich vom Zusammenspiel aus Werkstoff, Konstruktion und Wärmebehandlung ab. Verschleiß, Ausbrüche oder Maßänderungen können zu schlechteren Schnittergebnissen, häufigeren Werkzeugwechseln und höheren Fertigungskosten führen.
Schneidkantenverschleiß
Stumpf werdende Schneidkanten beeinträchtigen Schnittqualität und Maßhaltigkeit. Eine geeignete Werkstoffwahl und Wärmebehandlung können die Verschleißfestigkeit erhöhen und die Standzeit verlängern.
Abbrüche & Risse
Eine zu hohe Härte oder unzureichende Zähigkeit kann bei hoher mechanischer Belastung Ausbrüche begünstigen. Entscheidend ist deshalb ein auf die tatsächliche Beanspruchung abgestimmtes Eigenschaftsprofil.
Verzug & Passungen
Maßänderungen während der Wärmebehandlung können bei Stempeln, Matrizen und Führungselementen kritische Passungen beeinflussen. Eine kontrollierte Prozessführung hilft, Verzug möglichst gering zu halten.
Unzureichende Standzeit
Wenn Werkzeuge zu früh verschleißen oder ausfallen, sollte nicht nur die Härte betrachtet werden. Werkstoff, Härteverfahren, Anlasszustand, Geometrie und Einsatzbedingungen müssen gemeinsam beurteilt werden.
Gut zu wissen