Werkzeugstahl · 90MnCrV8
1.2842 härten.
Härte und Maßhaltigkeit für Werkzeugbauteile.
Der Kaltarbeitsstahl 1.2842 (90MnCrV8) eignet sich für zahlreiche Schneid-, Stanz- und Präzisionswerkzeuge. Wir stimmen die Wärmebehandlung auf Bauteilabmessungen, gewünschte Härte und die Anforderungen an Maßhaltigkeit und Zähigkeit ab.
Werkstoff auf einen Blick
1.2842 / 90MnCrV8
Kaltarbeitsstahl
Mangan-Chrom-Vanadium-legierter Kaltarbeitsstahl
Härte und Maßhaltigkeit
Gebrauchshärte nach Anwendung, Querschnitt und Zeichnung.
Härtetemperatur: ca. 780–820 °C
Richtbereich; konkrete Parameter nach Werkstoffdatenblatt und Bauteil.
Empfohlene Wärmebehandlung
Härten und Anlassen mit werkstoffgerechter Abschreckung.
Eigenschaften & Nutzen
Warum wird 1.2842 gehärtet?
Werkzeuge aus 1.2842 erhalten ihre Gebrauchseigenschaften durch Härten und Anlassen. Neben der erreichbaren Härte ist die Durchhärtung des Bauteils wichtig. Besonders bei größeren Querschnitten muss geprüft werden, ob die geforderten Eigenschaften auch im Inneren erreicht werden können.
Hohe Härte
Für beanspruchte Schneid- und Werkzeugflächen.
Druckbeanspruchbarkeit
Für geeignete Stanz- und Prägewerkzeuge.
Maßhaltigkeit im Fokus
Prozess und Bearbeitungszugaben gemeinsam planen.
Die Wärmebehandlung
1.2842 richtig härten
1.2842 ist ein klassischer Ölhärter mit begrenzter Durchhärtbarkeit. Querschnitt und Abschreckwirkung sind deshalb wichtige Auswahlkriterien. Die kontrollierte Prozessführung muss zum Ausgangszustand, zur Geometrie und zum geforderten Härteverlauf passen.
Vorbereiten
Werkstoffzustand, Geometrie, Bearbeitungszugaben und Härtevorgabe klären. Die Erwärmung wird auf eine gleichmäßige Durchwärmung abgestimmt.
Austenitisieren
Die Härtetemperatur und Haltezeit werden nach Werkstoffdatenblatt und Bauteilabmessungen festgelegt.
Abschrecken
Das geeignete Abschreckverfahren wird anhand von Härtbarkeit, Querschnitt und Verzugsrisiko bestimmt.
Anlassen
Nach dem Härten werden durch Anlassen Spannungen reduziert und die vereinbarten Gebrauchseigenschaften eingestellt.
Verfahren für 1.2842
Geeignete Wärmebehandlungen für 1.2842
Die Behandlung wird auf den Lieferzustand und die Fertigungsfolge abgestimmt. Das notwendige Abschreckverfahren prüfen wir anhand Ihrer Zeichnung.
Härten & Anlassen
Zur Einstellung der Gebrauchshärte und des geeigneten Verhältnisses von Verschleißfestigkeit und Zähigkeit. Ofenverfahren und Abschreckung werden gemeinsam ausgewählt.
Glühen nach Anforderung
Eine geeignete Glühbehandlung kann vor dem Härten sinnvoll sein, etwa zur Verbesserung der Bearbeitbarkeit oder zur Reduzierung von Bearbeitungsspannungen.
Anwendungen
Typische Bauteile aus 1.2842
Die Werkstoffauswahl und die Wärmebehandlung richten sich nach der tatsächlichen Belastung. Folgende Anwendungen sind typische Einsatzbereiche.
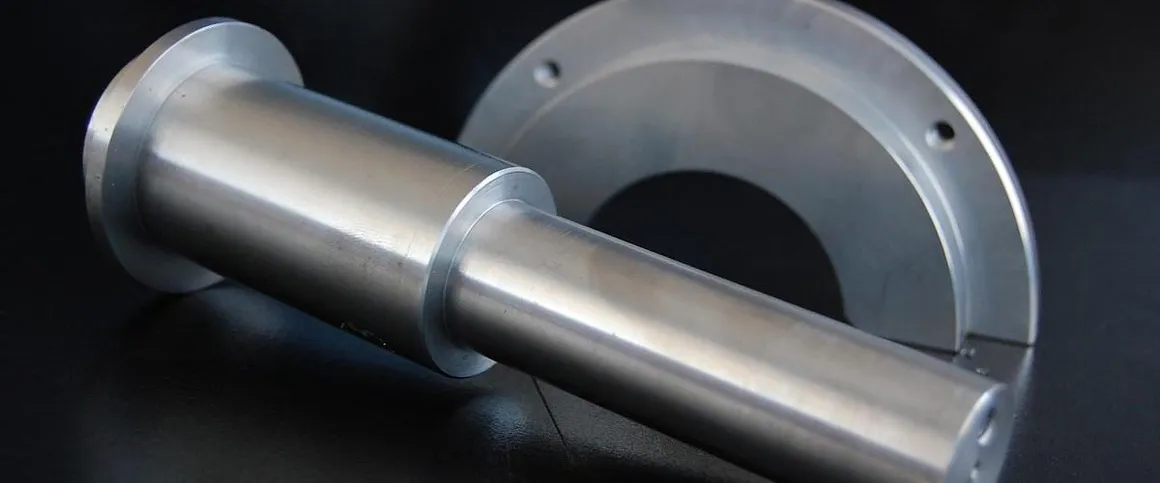
Stempel & Matrizen
Für geeignete Stanz- und Prägeaufgaben.

Schneidwerkzeuge
Für belastete Schneidkanten und Werkzeugkonturen.
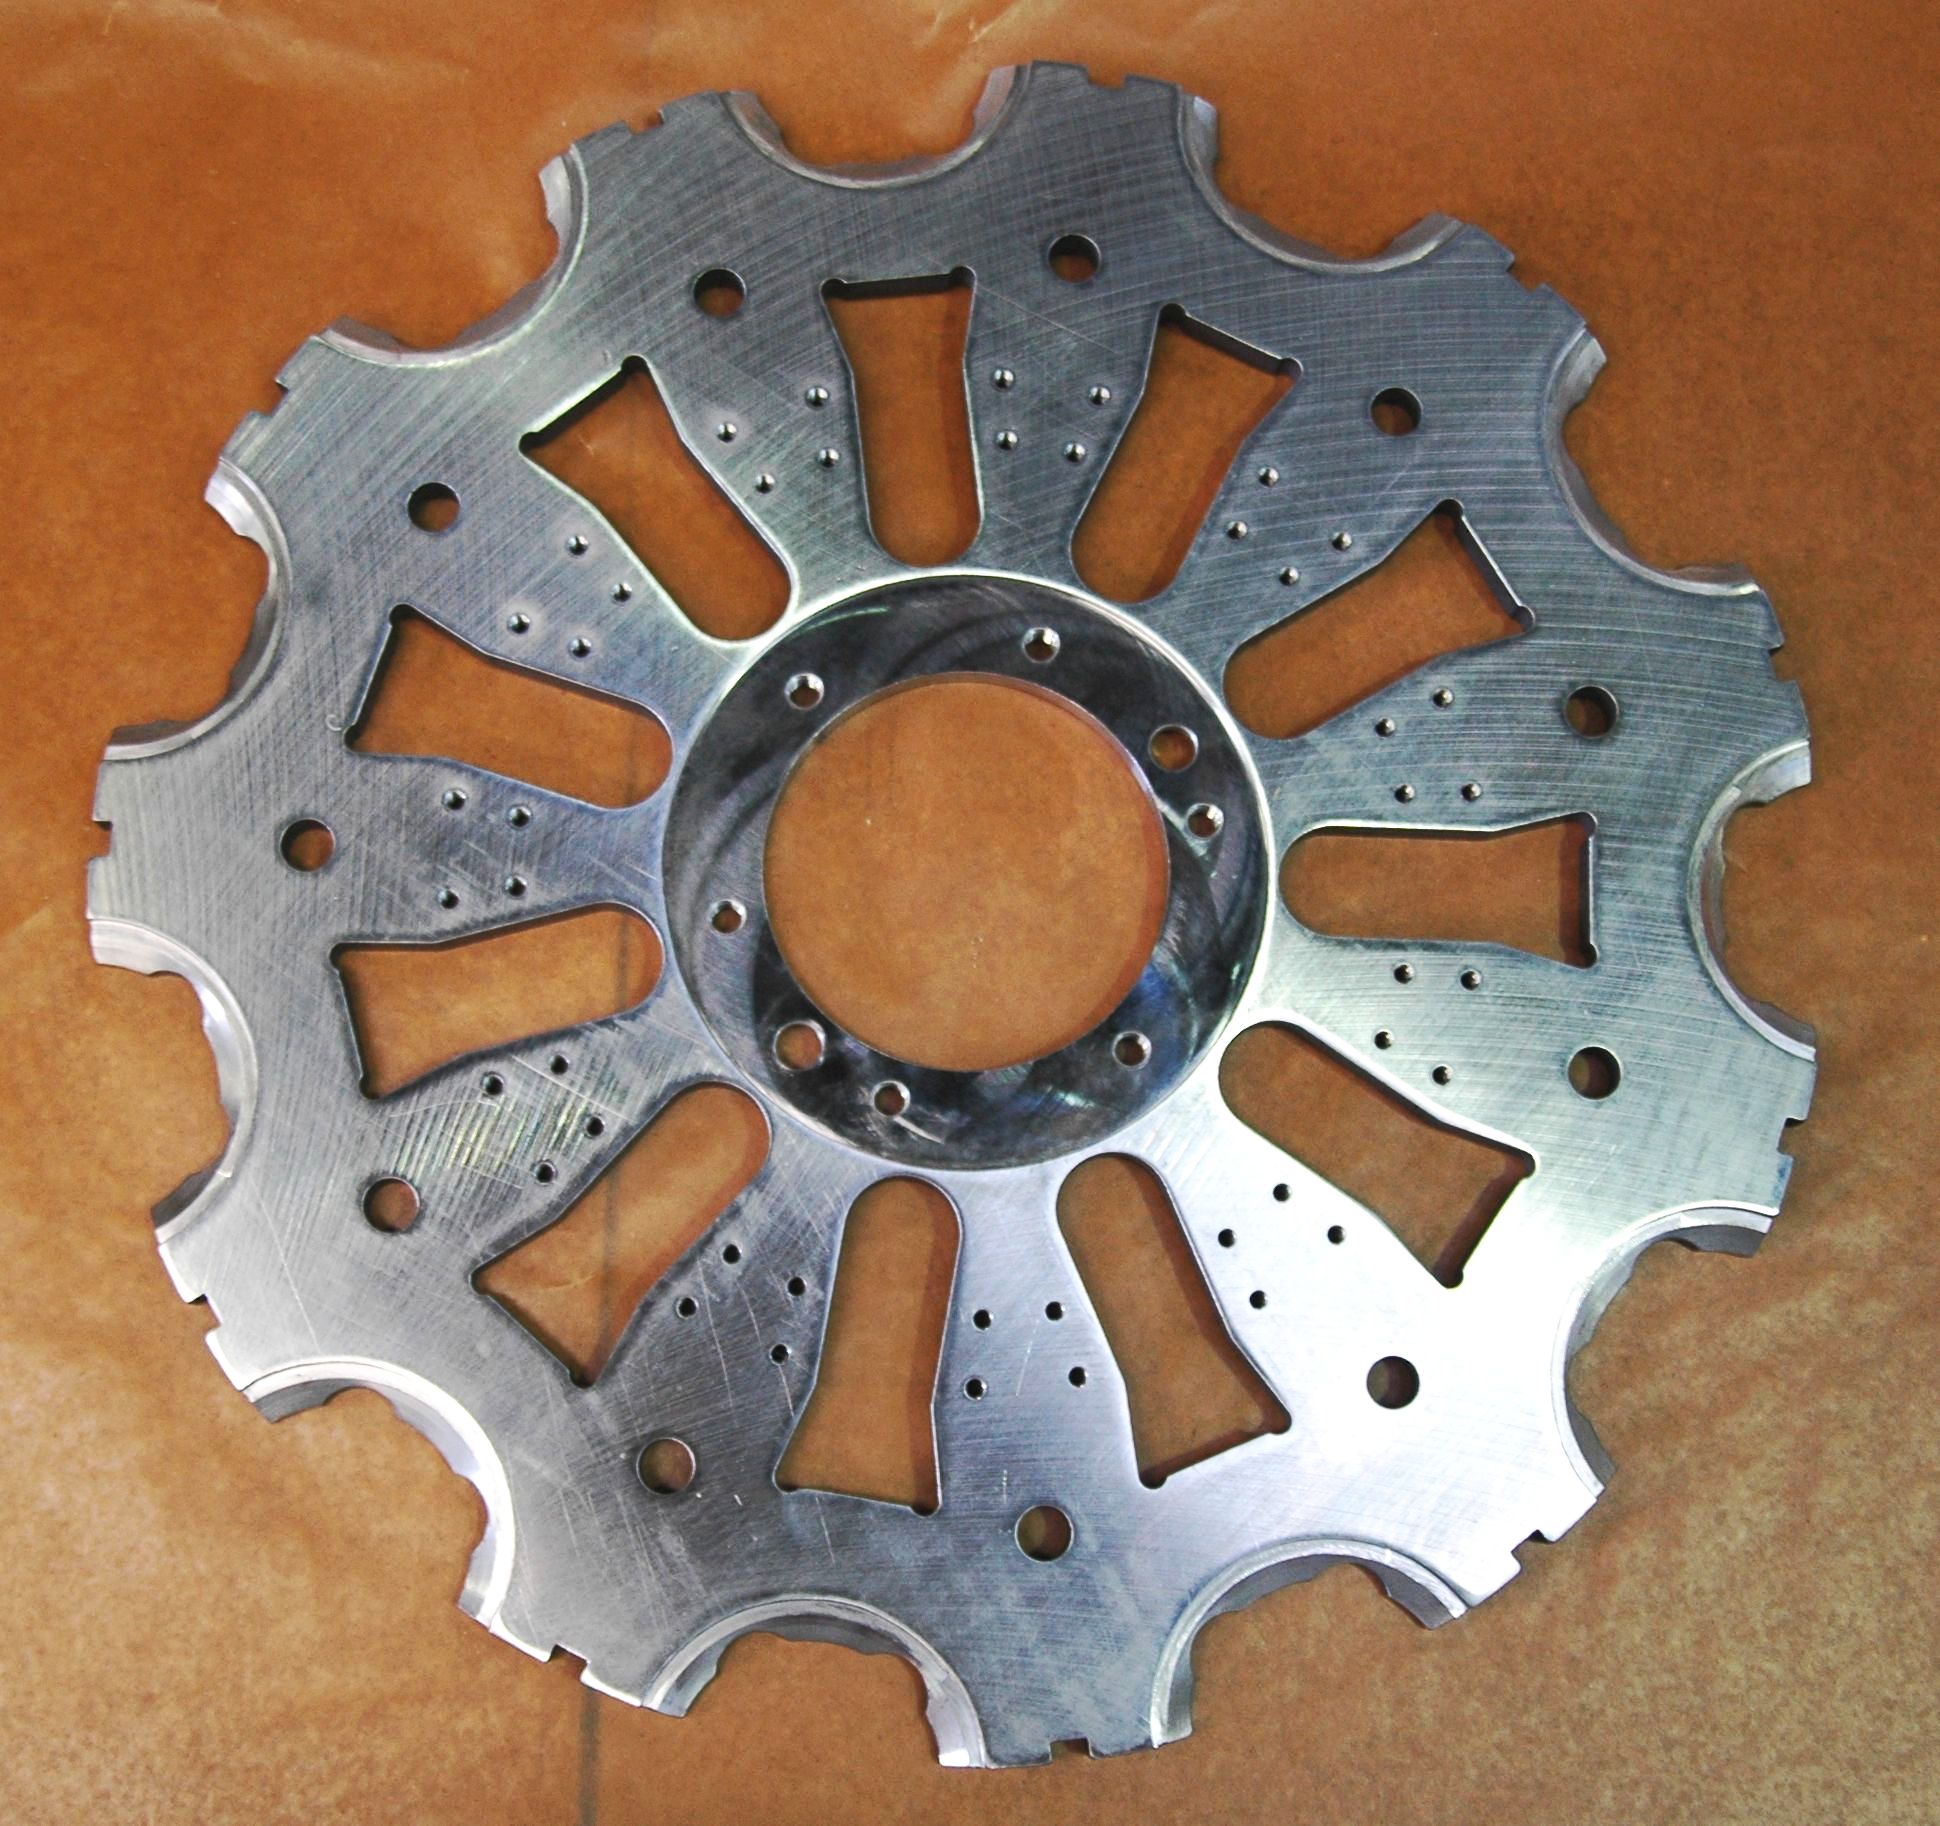
Führungsleisten & Lehren
Für Bauteile mit definierten Härte- und Maßanforderungen.
Präzision & Prozessführung
Herausforderungen beim Härten von 1.2842
Ein gutes Ergebnis erfordert die Abstimmung von Werkstoff, Bauteil und Prozess. Besonders wichtig sind die folgenden Punkte.
Begrenzte Durchhärtbarkeit
Mit zunehmendem Querschnitt können sich die Eigenschaften zwischen Rand und Kern unterscheiden. Der erforderliche Härteverlauf muss vorab geklärt werden.
Abschreckwirkung
Öl- oder geeignete Warmbadabschreckung wird nach Werkstoff und Bauteil gewählt. Eine Gasabschreckung darf nicht ohne Eignungsprüfung vorausgesetzt werden.
Verzug & Bearbeitungszugaben
Lange, dünne oder asymmetrische Teile benötigen eine geeignete Fertigungsfolge und ausreichende Zugaben für die Endbearbeitung.
Spannungen & Kanten
Bearbeitungsspannungen, Kerben und scharfe Übergänge können das Ergebnis beeinflussen. Vorbereitung und Wärmebehandlung werden zusammen abgestimmt.
Weber & Wallner
1.2842 härten bei Weber & Wallner
Vom Einzelteil bis zur wiederkehrenden Serie stimmen wir die Wärmebehandlung auf die vereinbarten Bauteilanforderungen ab.
Prozess auf das Bauteil abgestimmt
Werkstoffzustand, Abmessungen und Eigenschaftsziel bestimmen die geeignete Prozessfolge.
Maßhaltigkeit im Fokus
Bearbeitungszugaben, Toleranzen und geplante Nachbearbeitung frühzeitig berücksichtigen.
Einzelteile & Serien
Eindeutige Anforderungen bilden die Grundlage für einzelne Werkzeuge und wiederkehrende Chargen.
Prüfung & Dokumentation
Härteprüfung, Prüfstellen und Dokumentation nach vereinbartem Umfang.
Gut zu wissen