1.2379 härten – hohe Härte und Verschleißfestigkeit
Der Kaltarbeitsstahl 1.2379 (X153CrMoV12) erreicht durch eine gezielte Wärmebehandlung eine hohe Härte und Verschleißfestigkeit. Wir härten Bauteile und Werkzeuge aus 1.2379 prozesssicher und abgestimmt auf Geometrie, Einsatz und gewünschte Eigenschaften.

1.2379

X153CrMoV12

Kaltarbeitsstahl

Chrom-Molybdän-Vanadium-legierter Werkzeugstahl

Härte

ca. 52 bis 64 HRC

Typischer Gebrauchshärtebereich, abhängig von Anwendung und Wärmebehandlung

Härte­temperatur

ca. 1.020–1.080 °C

Austenitisierung abhängig vom gewünschten Eigenschaftsprofil

Empfohlene Wärmebehandlung

Härten und mehrfaches Anlassen; je nach Anforderung kann eine Tiefkühlbehandlung sinnvoll sein

Eigenschaften

Hohe Verschleißfestigkeit

Hohe Druckfestigkeit, gute Maßbeständigkeit und hohe erreichbare Härte

Warum wird 1.2379 gehärtet?

1.2379 wird überall dort eingesetzt, wo hohe Verschleißfestigkeit, Druckfestigkeit und Maßbeständigkeit gefordert sind. Durch die abgestimmte Wärmebehandlung erhält der Werkstoff seine für Werkzeuge und hoch beanspruchte Bauteile entscheidenden Gebrauchseigenschaften. Dabei kommt es nicht nur auf eine möglichst hohe Härte an, sondern auf das richtige Verhältnis aus Härte, Zähigkeit und Maßhaltigkeit.

1.2379 richtig härten

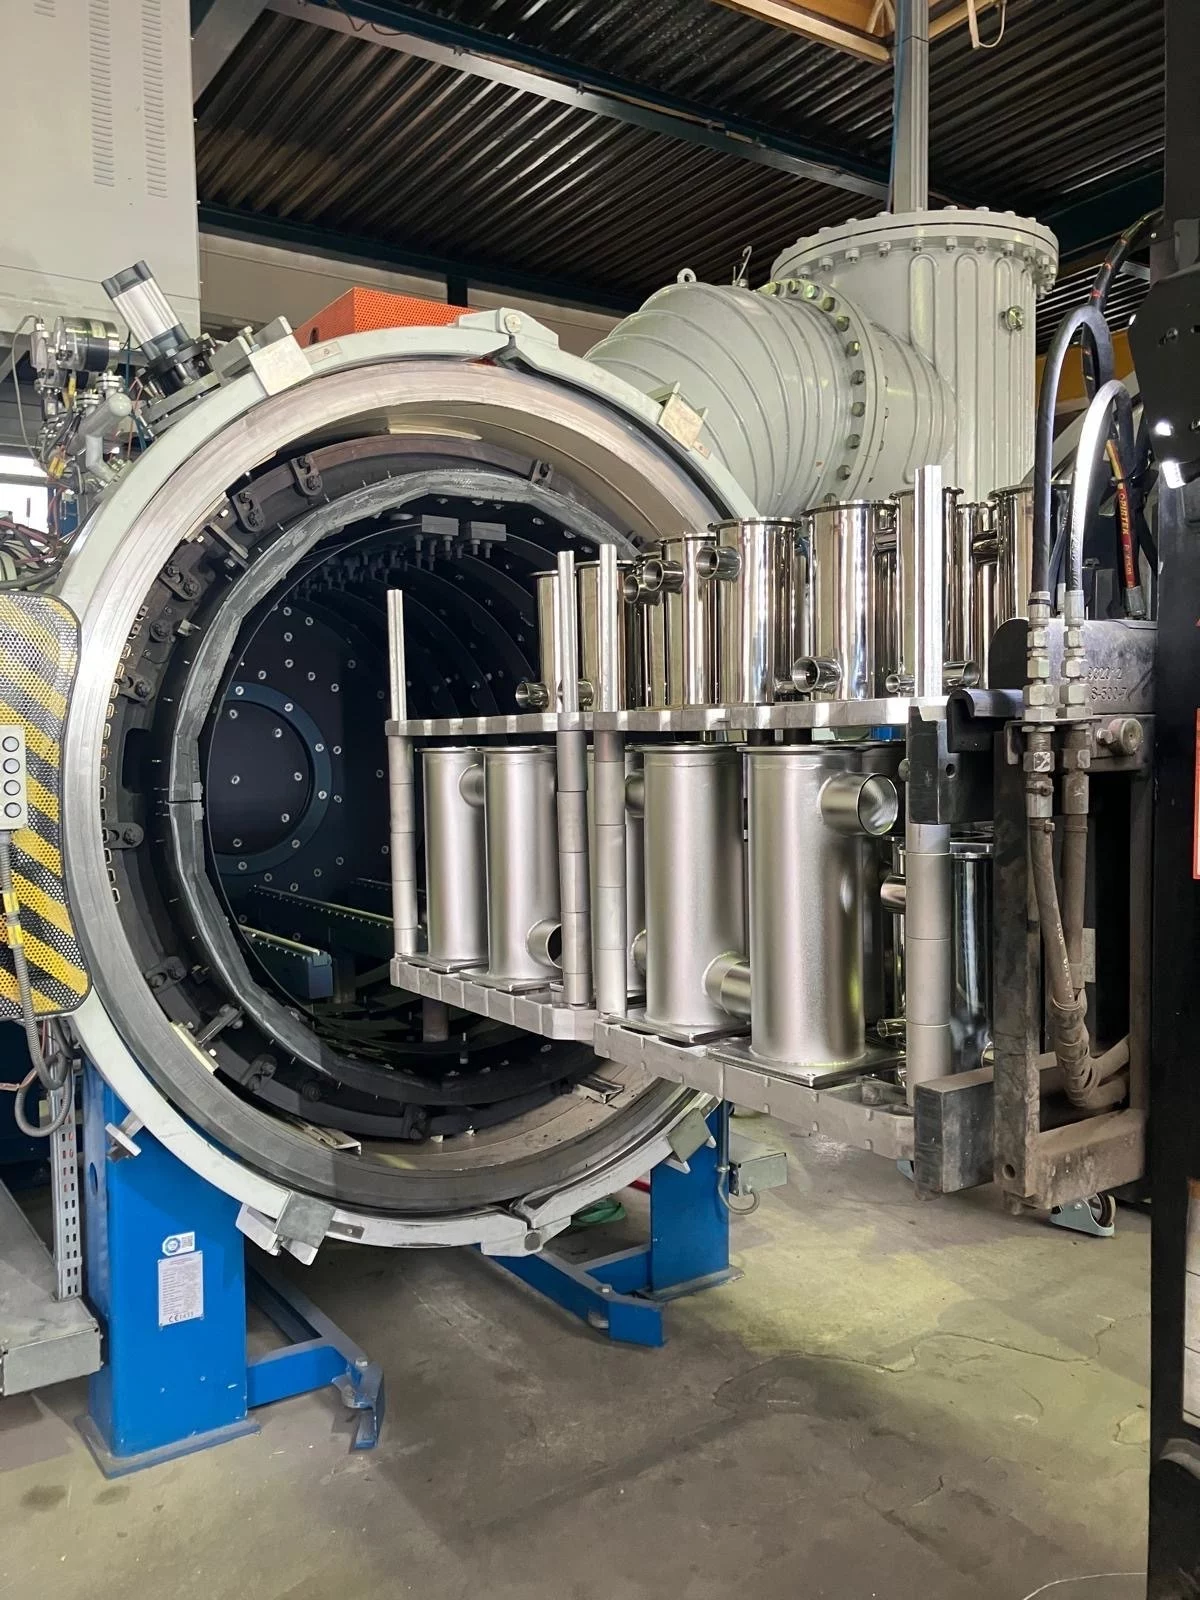
Für die Eigenschaften von 1.2379 ist die richtige Abstimmung des gesamten Wärmebehandlungsprozesses entscheidend. Härtetemperatur, Abschreckung und anschließendes Anlassen beeinflussen Härte, Verschleißfestigkeit, Zähigkeit und Maßhaltigkeit des Bauteils. Für präzise Werkzeuge und Bauteile eignet sich insbesondere das Vakuumhärten, da die Wärmebehandlung unter kontrollierten Bedingungen und mit sauberer Bauteiloberfläche erfolgt.

01 –>

Vorwärmen

Das mehrstufige Vorwärmen sorgt für eine gleichmäßige Erwärmung des Werkstücks und reduziert thermische Spannungen.

02 –>

Austeniti­sieren

Der Werkstoff wird auf die für 1.2379 erforderliche Härtetemperatur erwärmt. Temperatur und Haltezeit werden auf Bauteil, Geometrie und gewünschte Eigenschaften abgestimmt.

03 –>

Abschrecken

Beim Vakuumhärten erfolgt die kontrollierte Abkühlung typischerweise mit Gas. Eine angepasste Abkühlung ist insbesondere bei komplexen Geometrien und hohen Anforderungen an die Maßhaltigkeit wichtig.

04

Anlassen

Nach dem Härten wird 1.2379 mehrfach angelassen. Dadurch werden die gewünschten Gebrauchseigenschaften eingestellt und Spannungen reduziert. Härte und Zähigkeit lassen sich über die Anlassbedingungen gezielt beeinflussen.

optional

Tiefkühlen

Je nach geforderter Maßstabilität und Wärmebehandlungsstrategie kann eine Tiefkühlbehandlung sinnvoll sein. Sie dient dazu, den nach dem Härten verbliebenen Restaustenit weiter umzuwandeln und kann insbesondere bei Präzisionsbauteilen zur Stabilisierung der Eigenschaften beitragen.

Geeignete Wärmebehandlungen für 1.2379

Je nach Einsatz des Bauteils und den geforderten Eigenschaften können bei 1.2379 unterschiedliche Wärme- und Oberflächenbehandlungen eingesetzt werden. Das Vakuumhärten bildet dabei häufig die Grundlage für eine hohe Härte, Verschleißfestigkeit und Maßhaltigkeit.

Für 1.2379 besonders geeignet. Die kontrollierte Erwärmung und Gasabschreckung ermöglichen hohe Härten bei sauberer Oberfläche und guter Maßhaltigkeit

Kann bei geeigneter Grundhärte eingesetzt werden, wenn zusätzlich eine sehr harte und verschleißbeständige Randschicht gefordert ist.

Ihre gewünschte Wärmebehandlung ist nicht aufgeführt? → Wärmebehandlung anfragen

Typische Bauteile aus 1.2379

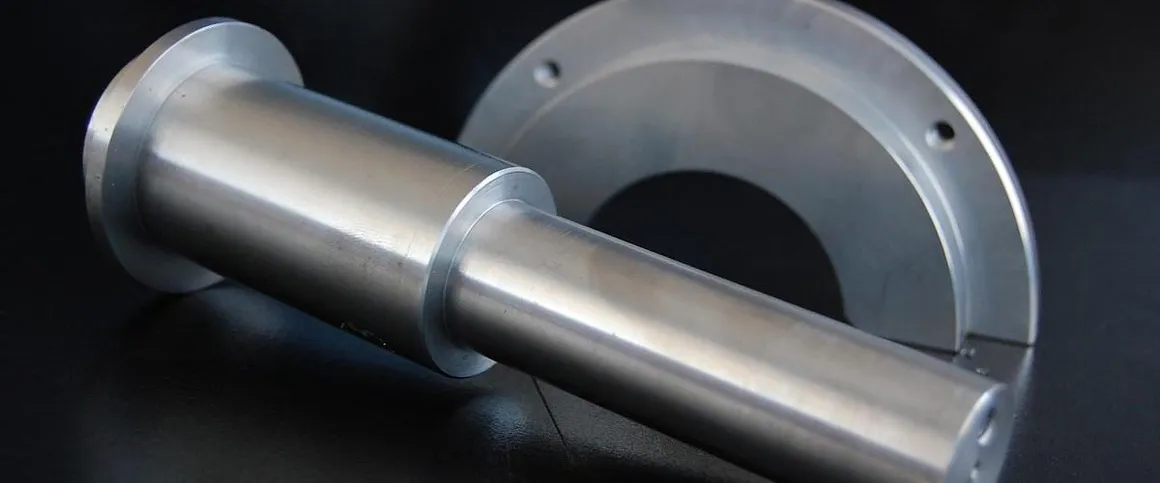
1.2379 wird vor allem für Werkzeuge und Bauteile eingesetzt, die hoher Verschleiß- und Druckbeanspruchung ausgesetzt sind. Die hohe erreichbare Härte und Verschleißfestigkeit machen den Werkstoff besonders für Schneid-, Stanz- und Umformanwendungen sowie für hoch beanspruchte Präzisionsteile interessant.
Stempel & Matrizen – für Stanz-, Press- und Umformprozesse

Schneidwerkzeuge – für hohe abrasive Beanspruchung und lange Standzeiten
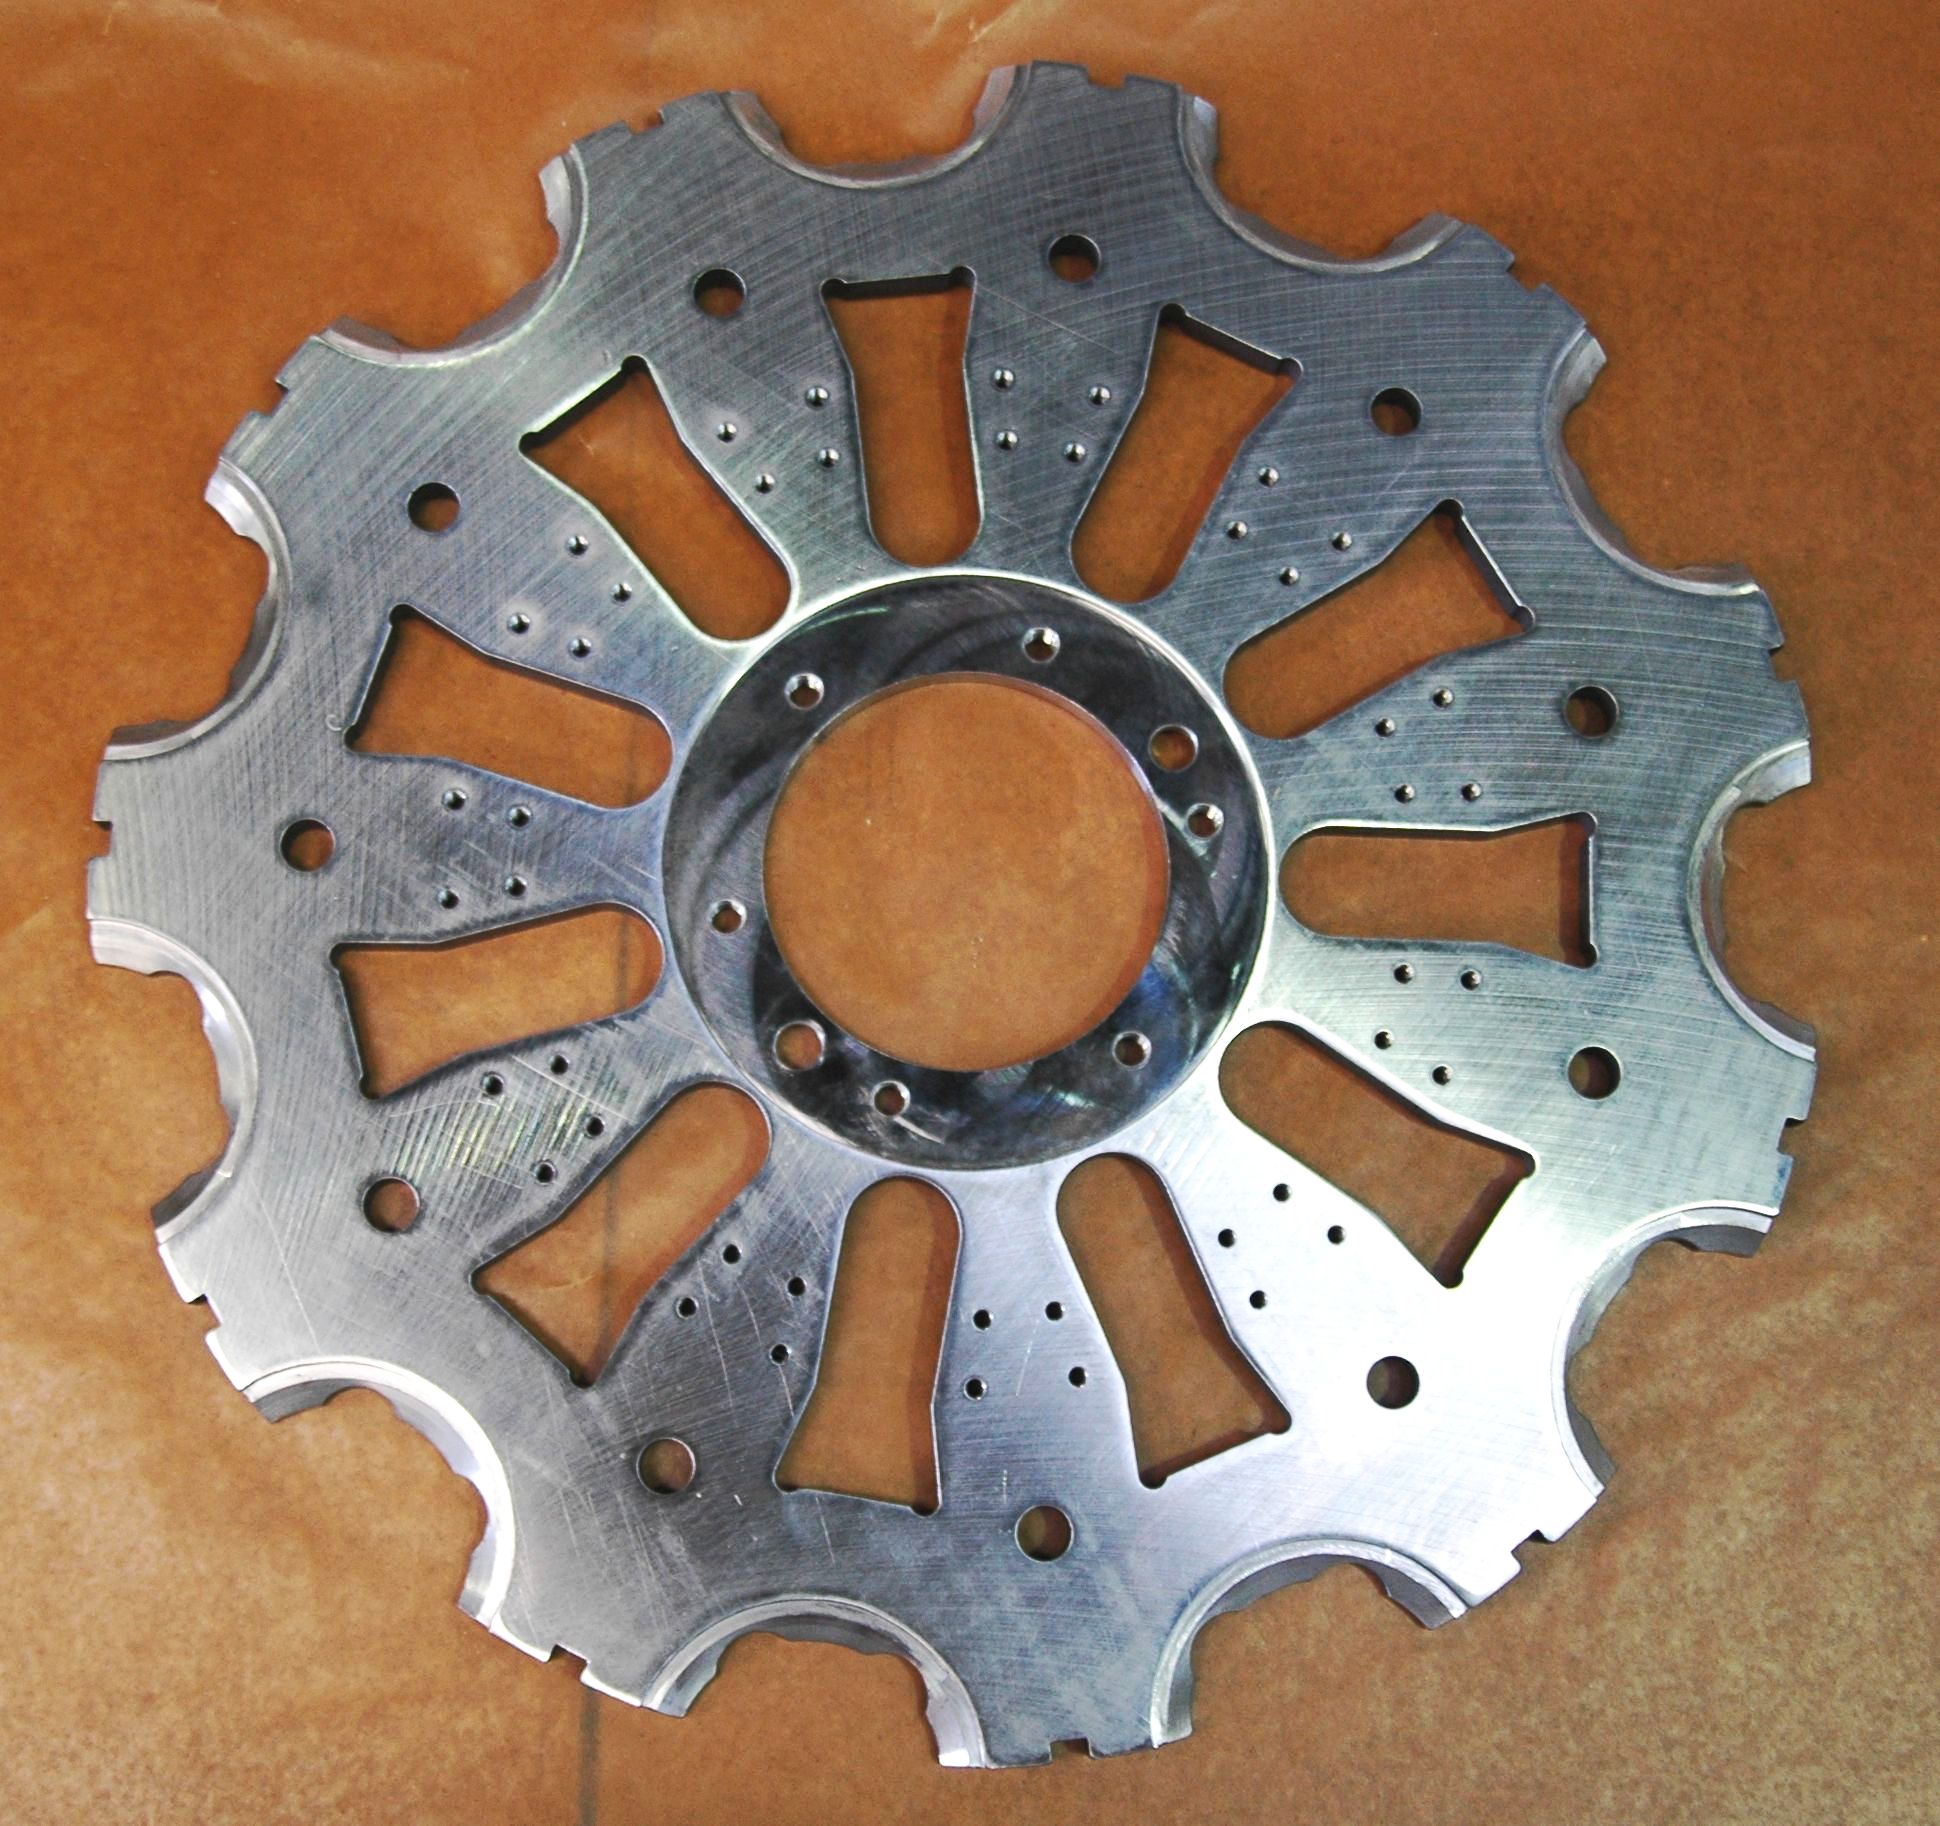
Stanzwerkzeuge – für hoch beanspruchte Werkzeugkomponenten

Umformwerkzeuge – bei hoher Druck- und Verschleißbeanspruchung

Messer & Scheren – für verschleißbeanspruchte Schneidkanten

Verschleißteile – für mechanisch und abrasiv stark beanspruchte Bauteile

Herausforderungen beim Härten von 1.2379

Die hohe Legierung und der hohe Kohlenstoffgehalt machen 1.2379 zu einem leistungsfähigen, aber anspruchsvollen Werkzeugstahl. Für ein gutes Härteergebnis müssen Temperaturführung, Abschreckung und Anlassen auf Bauteilgeometrie und spätere Beanspruchung abgestimmt werden. Besonders bei Präzisionsbauteilen sind Maßhaltigkeit und die Vermeidung von Rissen entscheidend.

Entscheidend ist nicht nur der Werkstoff – sondern die richtige Wärmebehandlung.

Wir stimmen den Härteprozess für 1.2379 auf Bauteilgeometrie, gewünschte Härte, Toleranzen und späteren Einsatz ab. So lassen sich die geforderten Eigenschaften gezielt einstellen und Risiken bei der Wärmebehandlung reduzieren.

1.2379 härten bei Weber & Wallner

Beim Härten von 1.2379 kommt es auf mehr an als die richtige Härtetemperatur. Bauteilgeometrie, Abmessungen, Ausgangszustand, gewünschte Härte und Toleranzen bestimmen die geeignete Prozessführung. Wir stimmen die Wärmebehandlung auf diese Anforderungen ab – vom Einzelteil bis zur wiederkehrenden Serie.
Härteparameter und Prozessführung entsprechend Geometrie, Abmessungen und geforderten Eigenschaften.

Wärmebehandlung mit besonderem Blick auf Verzug und Maßänderungen bei Präzisionsbauteilen.

Vom einzelnen Werkzeug und Ersatzteil bis zu wiederkehrenden Serien und Chargen.

Härteprüfung und Dokumentation entsprechend den vereinbarten Anforderungen.

Weitere Werkzeugstähle

Neben 1.2379 behandeln wir weitere Werkzeugstähle mit unterschiedlichen Anforderungen an Härte, Zähigkeit und Verschleißbeständigkeit. Die Prozessführung wird jeweils werkstoff- und bauteilbezogen abgestimmt.

Fragen und Antworten zum 1.2379

1.2379 kann hohe Härtewerte erreichen. Die sinnvoll einzustellende Gebrauchshärte hängt jedoch von Bauteil, Beanspruchung und gewünschtem Verhältnis zwischen Verschleißfestigkeit und Zähigkeit ab.

Die Austenitisierung erfolgt typischerweise im Bereich von etwa 1.020 bis 1.080 °C. Die konkrete Temperatur wird entsprechend Bauteil und gewünschtem Eigenschaftsprofil gewählt.

Ja. Vakuumhärten eignet sich besonders für 1.2379 und ermöglicht eine kontrollierte Wärmebehandlung mit sauberer Oberfläche und angepasster Gasabschreckung.

1.2379 wird nach dem Härten üblicherweise mehrfach angelassen. Temperatur und Anzahl der Anlassvorgänge richten sich nach der gewählten Wärmebehandlung und den geforderten Gebrauchseigenschaften.

Vorbereitung: Grobe Zerspanung mit anschließendem Spannungsarmglühen und dann Vorbearbeiten zum Härten. Vorwärmstufen nutzen, um eine gleichmäßige Durchwärmung zu realisieren.

Eine Tiefkühlbehandlung kann bei hohen Anforderungen an Maßstabilität und Gefügezustand sinnvoll sein, um verbliebenen Restaustenit weiter zu reduzieren.

Typische Anwendungen sind Stempel, Matrizen, Schneid- und Stanzwerkzeuge, Messer, Umformwerkzeuge und andere hoch verschleißbeanspruchte Bauteile.

Sie möchten ein Bauteil aus 1.2379 härten lassen?

Senden Sie uns Ihre Zeichnung und die wichtigsten Anforderungen an Ihr Bauteil. Wir prüfen Werkstoff, Geometrie, gewünschte Härte und besondere Anforderungen an Maßhaltigkeit oder Verzug und stimmen die geeignete Wärmebehandlung mit Ihnen ab.

Zeichnung · Werkstoff · Maße · Härte · Menge