Einsatzhärten – harte Randschicht und zäher Kern

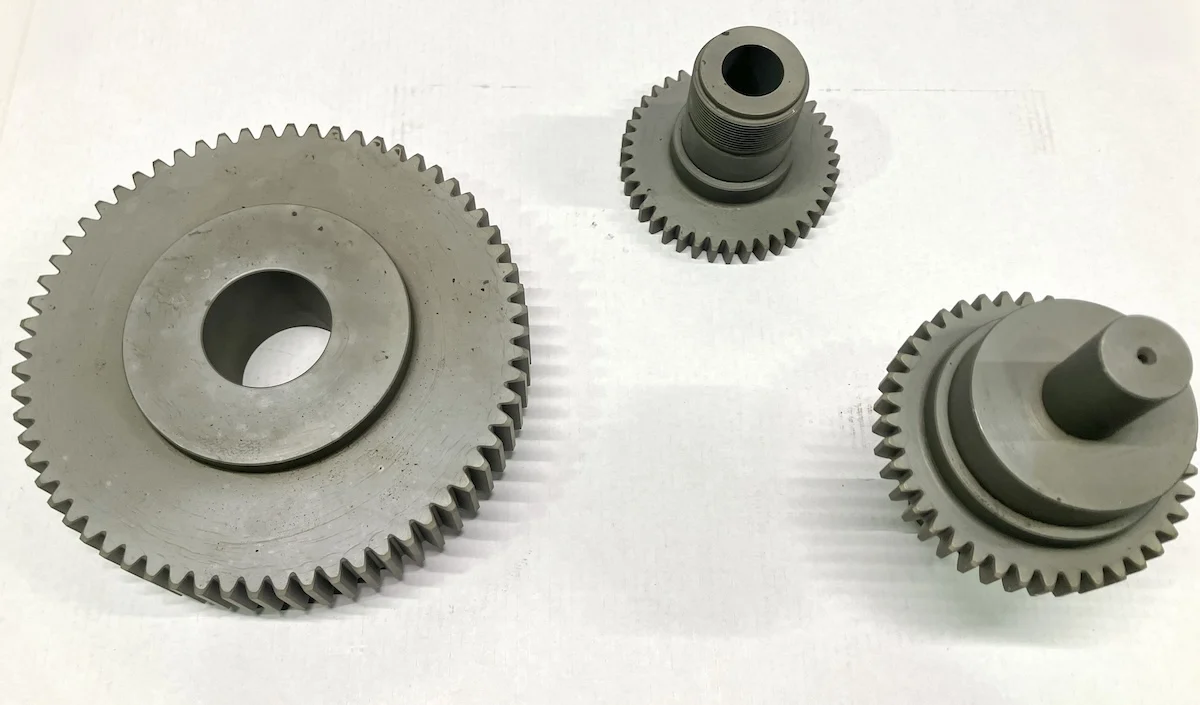
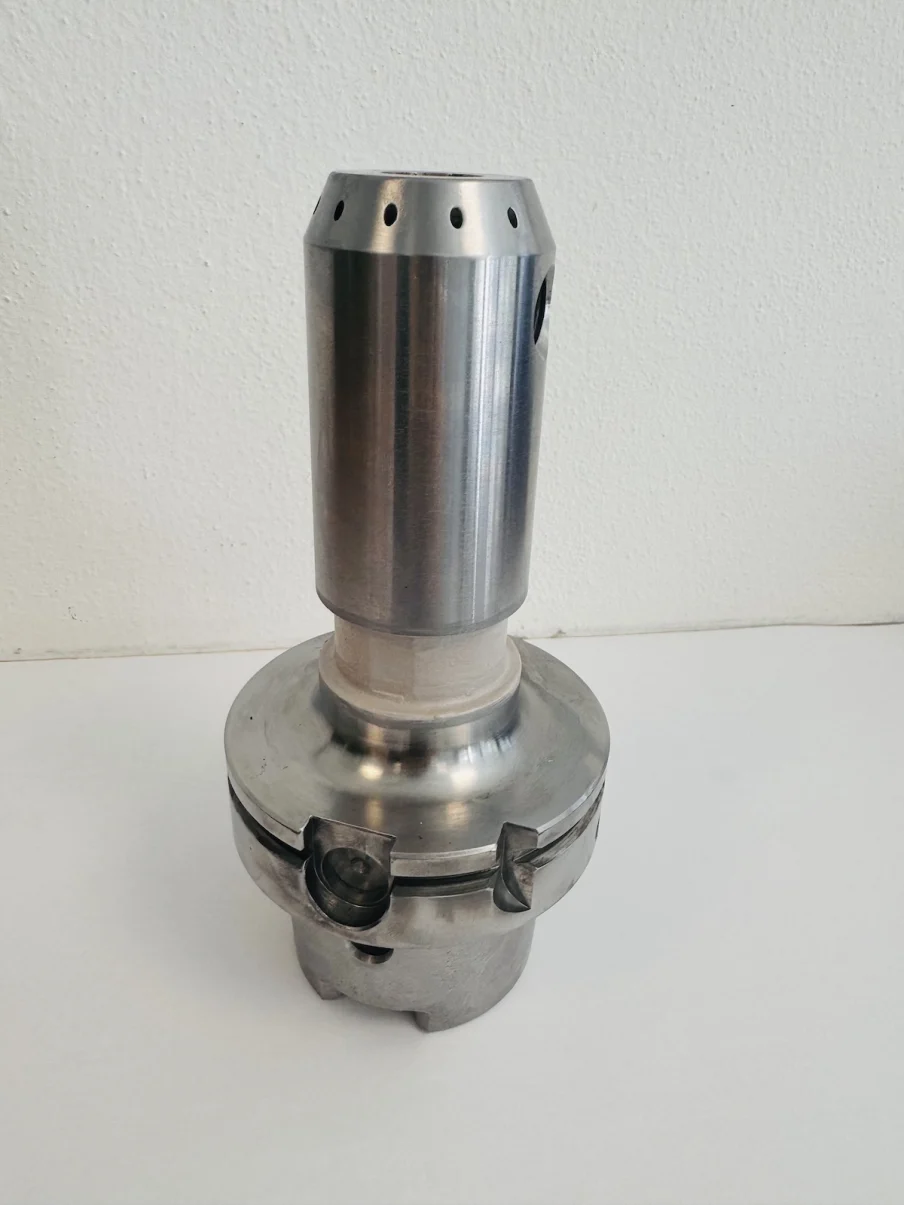
Einsatzhärten verbindet eine verschleißbeständige Oberfläche mit einem belastbaren, zähen Kern. Dafür wird die Randschicht eines kohlenstoffarmen Stahls aufgekohlt und anschließend gehärtet und angelassen. Das Verfahren eignet sich besonders für Zahnräder, Wellen, Bolzen und andere Bauteile, deren Oberfläche hohen Kontaktbelastungen ausgesetzt ist.

Bei Weber & Wallner stimmen wir die Wärmebehandlung auf Werkstoff, Geometrie und Zeichnungsvorgaben ab. Entscheidend sind die gewünschte Randhärte, die Einsatzhärtetiefe und die Anforderungen an den Kern. Auch Bereiche, die nach der Wärmebehandlung bearbeitbar bleiben sollen, können nach technischer Abstimmung gegen Aufkohlung geschützt werden.
Unsere Möglichkeiten für Einsatzhärten
0
prozessgeregelte Mehrzweckkammeröfen
0
× 700 × 650 mm Nutzraum
0
kg maximale Chargenlast
0
Prozessschritte: Aufkohlen · Härten · Anlassen

Das Einsatzhärten erfolgt bei uns im Gaskohlungsofen mit PC-gesteuerter Prozessregelung. Unsere Anlagenübersicht nennt zwei Mehrzweckkammeröfen mit jeweils 1.100 × 700 × 650 mm Nutzraum und 700 kg maximaler Beladung. Die tatsächlich mögliche Bauteilgröße hängt zusätzlich von Chargierung, Geometrie und Prozessanforderungen ab.

Partieller Schutz ist beispielsweise mit geeigneten Pasten oder mechanischen Abdeckungen möglich. Bitte markieren Sie die zu schützenden Bereiche in der Zeichnung. Weitere Angaben finden Sie in unserer Anlagenübersicht.

So funktioniert Einsatzhärten

Aufkohlen, Härten und Anlassen erfüllen unterschiedliche Aufgaben: Die Aufkohlung bereitet die Randschicht vor, die Abschreckung erzeugt deren Härte und das Anlassen stellt den endgültigen Gebrauchszustand ein. Temperaturführung, Dauer und Abschreckung müssen zum Werkstoff und zur geforderten Einsatzhärtetiefe passen.

1. Aufkohlen
In einer kohlenstoffabgebenden Atmosphäre nimmt die Oberfläche Kohlenstoff auf. Dieser diffundiert in den Stahl. Zeit und Temperatur beeinflussen das Kohlenstoffprofil und damit die später erreichbare gehärtete Randschicht.

2. Härten
Beim Abschrecken bildet sich in der aufgekohlten Randschicht ein hartes Gefüge. Die Härtbarkeit des Stahls und der Bauteilquerschnitt beeinflussen zugleich die Eigenschaften des Kerns. Die Prozessfolge wird werkstoffgerecht festgelegt.

3. Anlassen
Nach dem Härten reduziert eine abgestimmte Anlassbehandlung die Sprödigkeit und beeinflusst die verbleibenden Spannungen. Randhärte und Gebrauchseigenschaften werden entsprechend der Bauteilanforderung eingestellt.

Welche Vorteile bietet Einsatzhärten?

Geeignete Werkstoffe für Einsatzhärten

Typisch sind niedriglegierte Einsatzstähle mit geringem Kohlenstoffgehalt. Die Werkstoffauswahl bestimmt unter anderem die Härtbarkeit und die erreichbaren Kerneigenschaften. Die folgenden Stähle sind typische Beispiele; die konkrete Eignung prüfen wir anhand Ihrer Zeichnung und Anforderungen. Eine Übersicht finden Sie unter Werkstoffe.

16MnCr5

1.7131
Mangan-Chrom-Einsatzstahl

Bewährter Einsatzstahl für zahlreiche Getriebe- und Maschinenbauteile. Typische Anwendungen sind Zahnräder, Wellen, Bolzen und Buchsen. Die Eignung hängt von Querschnitt, Belastung und geforderten Kerneigenschaften ab.

Typischer Einsatzstahl

20MnCr5

1.7147
Mangan-Chrom-Einsatzstahl

Ein weiterer häufig verwendeter Einsatzstahl für mechanisch belastete Bauteile. Beim Einsatzhärten werden Randschicht und Kern gemeinsam betrachtet, damit Randhärte und Tragfähigkeit zur Anwendung passen.

Typischer Einsatzstahl

18CrNiMo7-6

1.6587
Chrom-Nickel-Molybdän-Einsatzstahl

Dieser höher legierte Einsatzstahl kommt für hochbeanspruchte Getriebeteile infrage. Bei größeren Querschnitten sind seine Härtbarkeit und die geforderten Kerneigenschaften besonders zu berücksichtigen.

Für anspruchsvolle Getriebebauteile

Randhärte und Einsatzhärtetiefe richtig festlegen

Randhärte

Härte der Bauteiloberfläche

Die Sollhärte wird aus der Beanspruchung des Bauteils abgeleitet und in der Zeichnung angegeben. Eine hohe Oberflächenhärte allein reicht nicht aus: Auch die tragende Randschicht, die Kerneigenschaften und zulässige Maßänderungen müssen passen. Erreichbare Werte werden werkstoff- und bauteilbezogen vereinbart.

Einsatzhärtetiefe CHD

Wirksame Tiefe der gehärteten Randschicht

CHD beschreibt die wirksame Einsatzhärtetiefe anhand eines definierten Härtegrenzwertes. Sie ist nicht gleichbedeutend mit der gesamten Aufkohlungstiefe. Geben Sie Sollwert, Toleranz und gegebenenfalls Messstelle an. Die Überprüfung erfolgt über einen Härteverlauf am Querschliff. Unser eigenes Labor bietet Härteprüfungen und CHD-Bestimmungen; Näheres unter Qualitätssicherung.

Ihr Werkstoff ist nicht aufgeführt? Werkstoff und Bauteil anfragen →

Besondere Anforderungen beim Einsatzhärten

Beim Einsatzhärten müssen Randschicht, Kern und Maßhaltigkeit zu den Anforderungen Ihres Bauteils passen. Wir stimmen Randhärte und Einsatzhärtetiefe ebenso ab wie mögliche Maßänderungen, Schutzbereiche und die spätere Nachbearbeitung. Die folgenden Anforderungen sollten bereits bei der Bauteilplanung berücksichtigt werden.
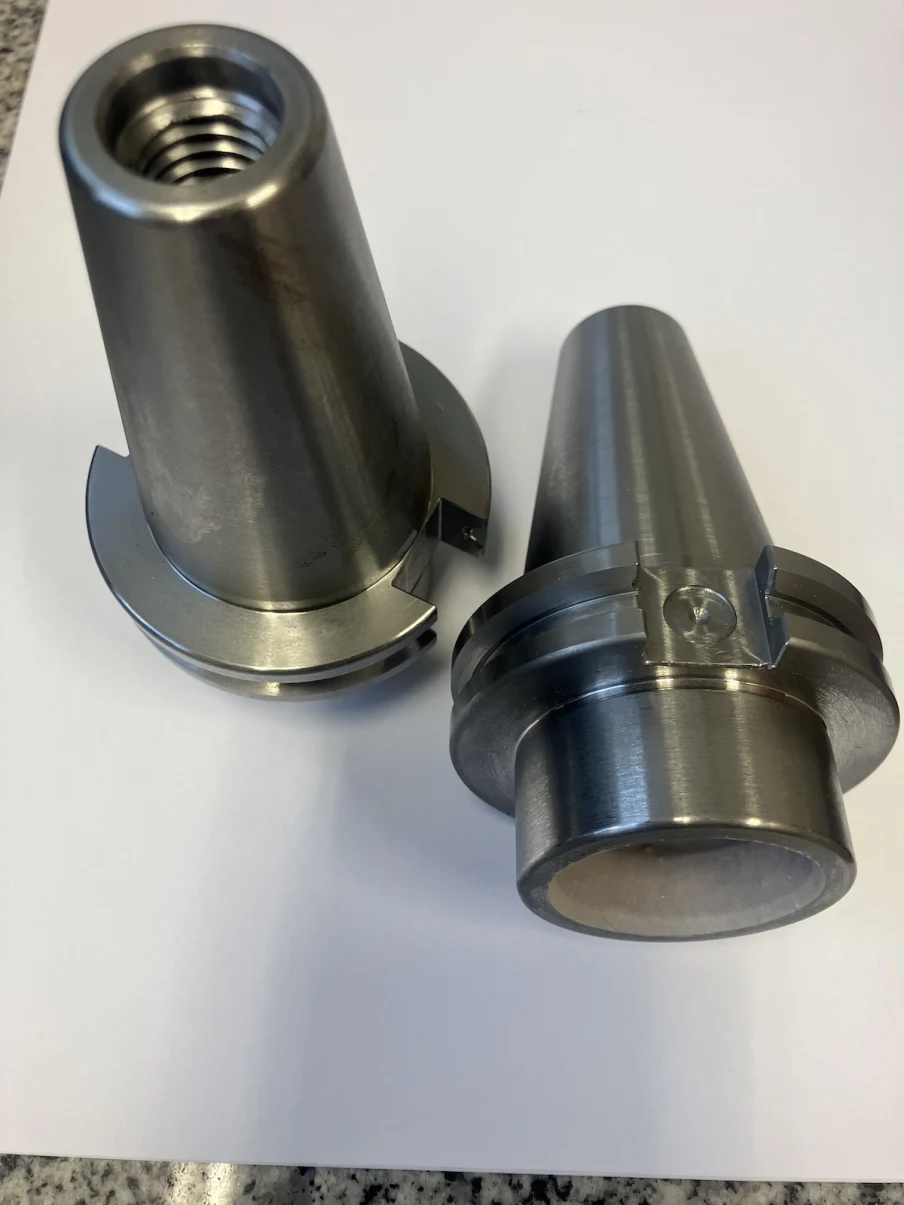
Typische Bauteile zum Einsatzhärten

Welche Anforderungen muss Ihr einsatzgehärtetes Bauteil erfüllen?

Benötigen Sie eine definierte Randhärte und Einsatzhärtetiefe, sollen einzelne Bereiche weich bleiben oder müssen nach der Wärmebehandlung enge Toleranzen erreicht werden? Senden Sie uns Ihre Zeichnung und den Werkstoff. Wir stimmen Schutzbereiche, Bearbeitungsaufmaß und die geeignete Prozessführung mit Ihnen ab. Weitere Anwendungen finden Sie unter Bauteile.

Einsatzhärten oder ein anderes Verfahren?

KriteriumEinsatzhärtenVakuumhärtenVergüten
Typische WerkstoffeKohlenstoffarme EinsatzstähleGeeignete WerkzeugstähleVergütungsstähle
ProzesszielHarte Randschicht und zäher KernWerkstoffgerechtes Härten unter VakuumAbgestimmte Festigkeit und Zähigkeit
KohlenstoffzufuhrJa, beim AufkohlenBeim üblichen Vakuumhärten neinNein
Wichtige VorgabenRandhärte, CHD, SchutzbereicheHärte, Geometrie, OberflächeFestigkeit, Härte, Kerneigenschaften
MaßänderungenWerkstoff- und prozessabhängigWerkstoff- und prozessabhängigWerkstoff- und prozessabhängig

Fragen und Antworten zum Einsatzhärten

Typisch sind kohlenstoffarme Einsatzstähle wie 16MnCr5, 20MnCr5 und 18CrNiMo7-6. Ob sie zum konkreten Bauteil passen, hängt insbesondere von Querschnitt, Belastung und geforderten Kerneigenschaften ab. Bitte geben Sie die genaue Werkstoffbezeichnung an.

Unsere Anlagenübersicht nennt für die Mehrzweckkammeröfen jeweils 1.100 × 700 × 650 mm Nutzraum und 700 kg maximale Beladung. Nutzraum und Chargenlast sind keine pauschale Freigabe für ein einzelnes Bauteil. Die konkrete Machbarkeit prüfen wir anhand von Geometrie und Chargierung.

Die erreichbare Randhärte hängt von Werkstoff, Aufkohlung und anschließender Wärmebehandlung ab. Wir vereinbaren sie zusammen mit der Einsatzhärtetiefe und gegebenenfalls den Anforderungen an den Kern. Eine allgemeine Härtezusage für alle Bauteile wäre deshalb nicht sinnvoll.

Nein. Erwärmung, Abschreckung und Gefügeumwandlung können Maß- und Formänderungen verursachen. Eine passende Prozessführung und Chargierung helfen, diese zu begrenzen. Bei engen Toleranzen werden Aufmaß, Schleifen oder Richten vorab abgestimmt.

CHD steht für die wirksame Einsatzhärtetiefe. Sie wird über den Härteverlauf von der Oberfläche in das Bauteilinnere und einen vereinbarten beziehungsweise normativ definierten Grenzwert bestimmt. Für den Auftrag benötigen wir Sollwert, Toleranz und gegebenenfalls die relevante Messstelle.

Ja, ausgewählte Bereiche können nach technischer Prüfung gegen Aufkohlung geschützt werden, beispielsweise mit geeigneten Pasten oder mechanischen Abdeckungen. Bitte kennzeichnen Sie diese Flächen in der Zeichnung. Der Schutz vor Aufkohlung ist keine allgemeine Garantie, dass dort keine wärmebedingten Eigenschaftsänderungen auftreten.

Bitte senden Sie Zeichnung, genaue Werkstoffbezeichnung, Bauteilmaße, Stückzahl, gewünschte Randhärte und Einsatzhärtetiefe. Ergänzen Sie Toleranzen, Messstellen, zu schützende Bereiche und geplante Nachbearbeitung. Falls die Vorgaben noch offen sind, stimmen wir sie vor der Behandlung mit Ihnen ab.

Die erforderliche Einsatzhärtetiefe hängt von der Belastung, dem Werkstoff und der Bauteilgeometrie ab. Eine pauschale Tiefe passt daher nicht zu jeder Anwendung. Geben Sie den Sollwert und die Toleranz aus Ihrer Zeichnung sowie eine geplante Nachbearbeitung an. Sind die Vorgaben noch offen, stimmen wir die Anforderungen vor der Behandlung mit Ihnen ab.

Randhärte und Kernhärte werden gemeinsam betrachtet. Die aufgekohlte Randschicht sorgt für eine harte Oberfläche; die Eigenschaften des Kerns hängen wesentlich vom Werkstoff und Bauteilquerschnitt ab. Senden Sie uns die genaue Werkstoffbezeichnung, Zeichnung und gewünschten Härtebereiche, damit wir die Machbarkeit prüfen können.

Ausgewählte Bereiche können nach technischer Prüfung vor der Aufkohlung geschützt werden, beispielsweise mit geeigneten Pasten oder mechanischen Abdeckungen. Kennzeichnen Sie Gewinde und Flächen sowie den gewünschten Zustand nach der Behandlung eindeutig in Ihrer Zeichnung. Auch geschützte Bereiche durchlaufen die Wärmebehandlung; der Schutz verhindert nicht grundsätzlich jede Veränderung ihrer Eigenschaften.

Das Schleifaufmaß muss zur Bauteilgeometrie, den erwarteten Maßänderungen und der geplanten Fertigbearbeitung passen. Beim Schleifen wird ein Teil der gehärteten Randschicht abgetragen. Deshalb müssen Aufmaß und Einsatzhärtetiefe gemeinsam festgelegt werden, damit im fertigen Bauteil die geforderte Randschicht verbleibt. Bitte teilen Sie uns den vorgesehenen Abtrag mit.

Eine allgemeingültige Maßänderung lässt sich nicht angeben. Werkstoff, Geometrie, Bearbeitungsspannungen, Chargierung und Abschreckung beeinflussen das Ergebnis. Teilen Sie uns kritische Passungen, Rundlaufanforderungen und zulässige Toleranzen bereits vor der Behandlung mit, damit Aufmaß und gegebenenfalls eine Nachbearbeitung abgestimmt werden können.

Unser eigenes Labor bietet Härteprüfungen und die Bestimmung der Einsatzhärtetiefe. Die Randhärte wird mit einem geeigneten Härteprüfverfahren überprüft; für die Einsatzhärtetiefe wird ein Härteverlauf am Querschliff ausgewertet. Messstellen, Prüfumfang und benötigte Dokumentation werden anhand Ihrer Anforderungen abgestimmt.

Für ein Angebot benötigen wir möglichst eine Zeichnung, die genaue Werkstoffbezeichnung, Bauteilmaße, Stückzahl und den gewünschten Termin. Ergänzen Sie Randhärte, Einsatzhärtetiefe mit Toleranz, gegebenenfalls Kernhärte, Schutzbereiche, geplante Nachbearbeitung und erforderliche Prüfungen oder Nachweise. Offene technische Vorgaben klären wir mit Ihnen vor der Behandlung.

Redaktioneller Hinweis – vor Veröffentlichung durch die Härterei ergänzen: Bitte bestätigen Sie, ob Einzelteile und Kleinserien angeboten werden, welche Mindestmengen oder Mindestauftragswerte gelten und ob sich die Behandlung mit anderen Chargen kombinieren lässt. Die endgültige Antwort sollte die tatsächliche Auftragsannahme von Weber & Wallner beschreiben.

Redaktioneller Hinweis – vor Veröffentlichung durch die Härterei ergänzen: Bitte nennen Sie eine belastbare übliche Bearbeitungszeit und erläutern Sie, wovon sie abhängt, etwa Einsatzhärtetiefe, Chargenplanung, Prüfungen und Nacharbeiten. Ergänzen Sie gegebenenfalls, ob nach Abstimmung Eilaufträge möglich sind. Eine konkrete Lieferzeit sollte für den jeweiligen Auftrag bestätigt werden.

Bauteil einsatzhärten lassen?

Senden Sie uns Ihre Zeichnung und Anforderungen. Wir prüfen Werkstoff, Bauteilgröße, Randhärte und Einsatzhärtetiefe und stimmen Schutzbereiche sowie die geeignete Wärmebehandlung mit Ihnen ab.

Zeichnung · Werkstoff · Randhärte · CHD · Menge