Einsatzhärten – harte Randschicht und zäher Kern
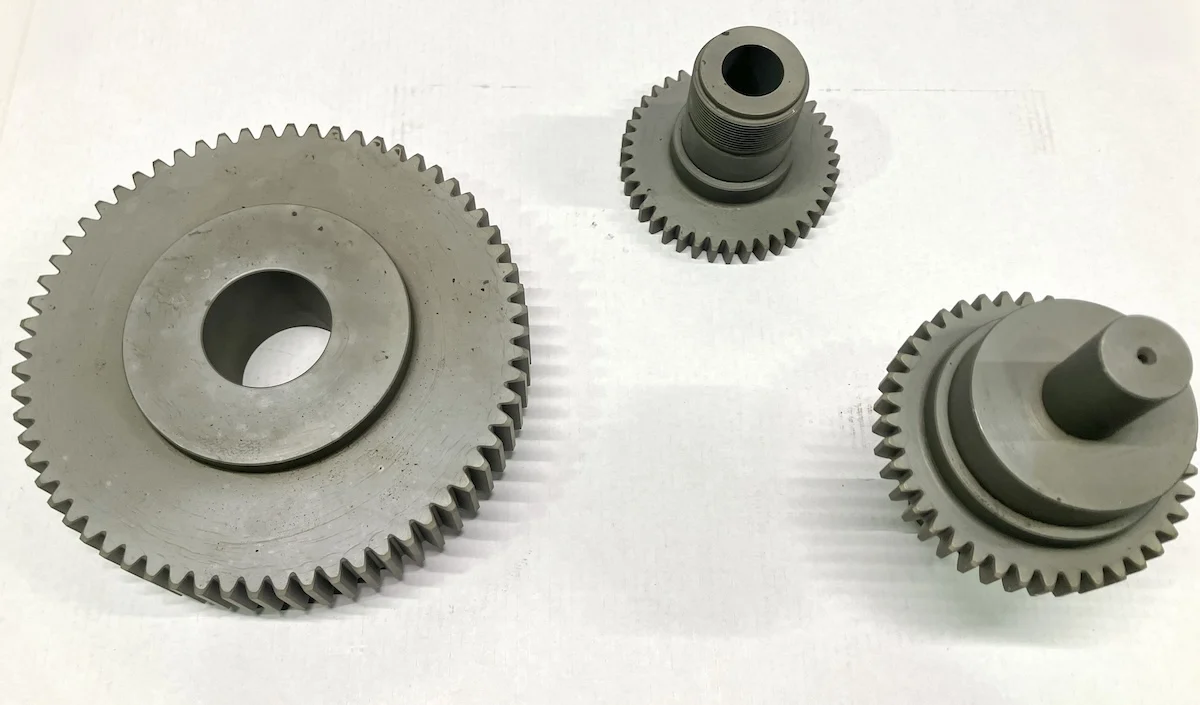
Einsatzhärten verbindet eine verschleißbeständige Oberfläche mit einem belastbaren, zähen Kern. Dafür wird die Randschicht eines kohlenstoffarmen Stahls aufgekohlt und anschließend gehärtet und angelassen. Das Verfahren eignet sich besonders für Zahnräder, Wellen, Bolzen und andere Bauteile, deren Oberfläche hohen Kontaktbelastungen ausgesetzt ist.
Bei Weber & Wallner stimmen wir die Wärmebehandlung auf Werkstoff, Geometrie und Zeichnungsvorgaben ab. Entscheidend sind die gewünschte Randhärte, die Einsatzhärtetiefe und die Anforderungen an den Kern. Auch Bereiche, die nach der Wärmebehandlung bearbeitbar bleiben sollen, können nach technischer Abstimmung gegen Aufkohlung geschützt werden.
Unsere Möglichkeiten für Einsatzhärten
Das Einsatzhärten erfolgt bei uns im Gaskohlungsofen mit PC-gesteuerter Prozessregelung. Unsere Anlagenübersicht nennt zwei Mehrzweckkammeröfen mit jeweils 1.100 × 700 × 650 mm Nutzraum und 700 kg maximaler Beladung. Die tatsächlich mögliche Bauteilgröße hängt zusätzlich von Chargierung, Geometrie und Prozessanforderungen ab.
Partieller Schutz ist beispielsweise mit geeigneten Pasten oder mechanischen Abdeckungen möglich. Bitte markieren Sie die zu schützenden Bereiche in der Zeichnung. Weitere Angaben finden Sie in unserer Anlagenübersicht.
So funktioniert Einsatzhärten
Aufkohlen, Härten und Anlassen erfüllen unterschiedliche Aufgaben: Die Aufkohlung bereitet die Randschicht vor, die Abschreckung erzeugt deren Härte und das Anlassen stellt den endgültigen Gebrauchszustand ein. Temperaturführung, Dauer und Abschreckung müssen zum Werkstoff und zur geforderten Einsatzhärtetiefe passen.
1. Aufkohlen
In einer kohlenstoffabgebenden Atmosphäre nimmt die Oberfläche Kohlenstoff auf. Dieser diffundiert in den Stahl. Zeit und Temperatur beeinflussen das Kohlenstoffprofil und damit die später erreichbare gehärtete Randschicht.
2. Härten
Beim Abschrecken bildet sich in der aufgekohlten Randschicht ein hartes Gefüge. Die Härtbarkeit des Stahls und der Bauteilquerschnitt beeinflussen zugleich die Eigenschaften des Kerns. Die Prozessfolge wird werkstoffgerecht festgelegt.
3. Anlassen
Nach dem Härten reduziert eine abgestimmte Anlassbehandlung die Sprödigkeit und beeinflusst die verbleibenden Spannungen. Randhärte und Gebrauchseigenschaften werden entsprechend der Bauteilanforderung eingestellt.
Welche Vorteile bietet Einsatzhärten?
Geeignete Werkstoffe für Einsatzhärten
Typisch sind niedriglegierte Einsatzstähle mit geringem Kohlenstoffgehalt. Die Werkstoffauswahl bestimmt unter anderem die Härtbarkeit und die erreichbaren Kerneigenschaften. Die folgenden Stähle sind typische Beispiele; die konkrete Eignung prüfen wir anhand Ihrer Zeichnung und Anforderungen. Eine Übersicht finden Sie unter Werkstoffe.
Randhärte und Einsatzhärtetiefe richtig festlegen
Ihr Werkstoff ist nicht aufgeführt? Werkstoff und Bauteil anfragen →
Besondere Anforderungen beim Einsatzhärten
Beim Einsatzhärten müssen Randschicht, Kern und Maßhaltigkeit zu den Anforderungen Ihres Bauteils passen. Wir stimmen Randhärte und Einsatzhärtetiefe ebenso ab wie mögliche Maßänderungen, Schutzbereiche und die spätere Nachbearbeitung. Die folgenden Anforderungen sollten bereits bei der Bauteilplanung berücksichtigt werden.
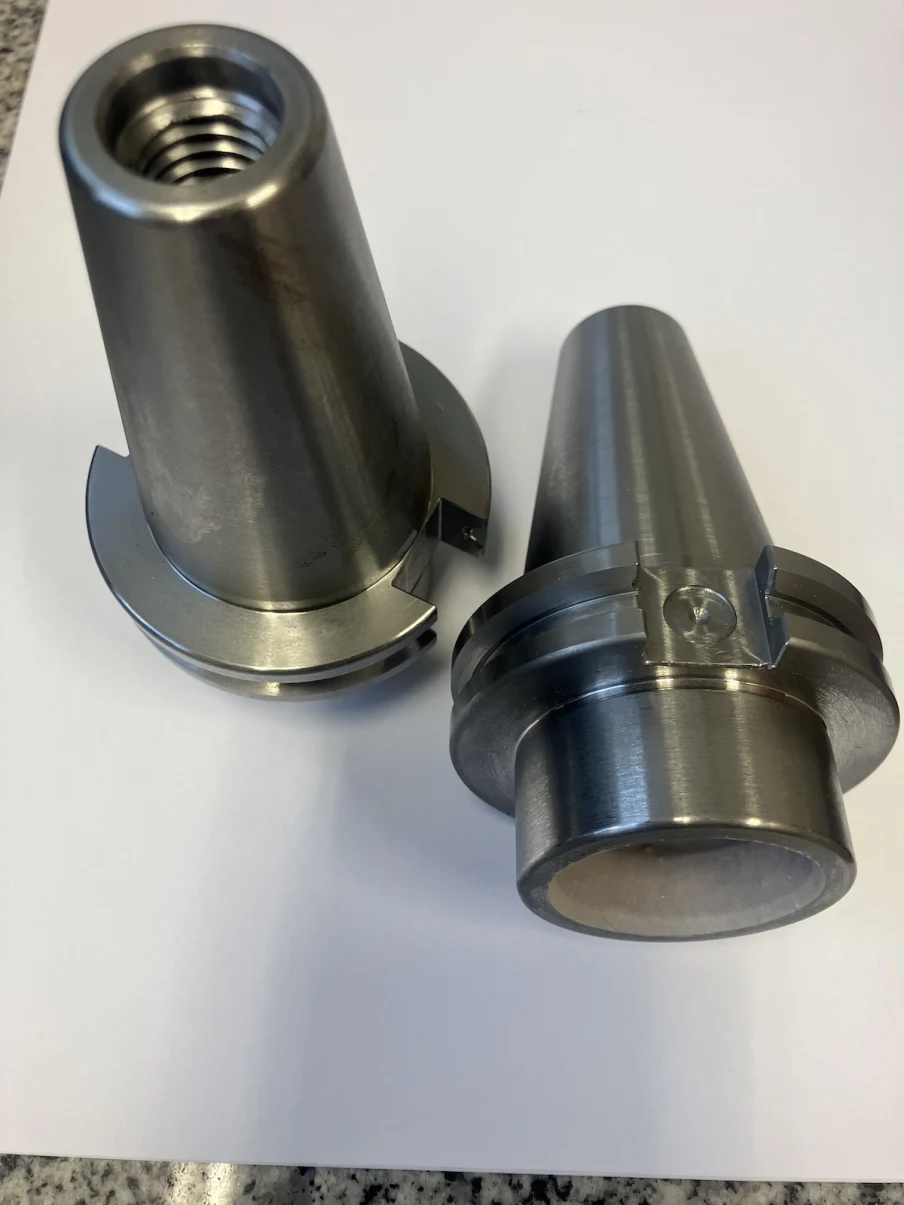

Typische Bauteile zum Einsatzhärten
Welche Anforderungen muss Ihr einsatzgehärtetes Bauteil erfüllen?
Benötigen Sie eine definierte Randhärte und Einsatzhärtetiefe, sollen einzelne Bereiche weich bleiben oder müssen nach der Wärmebehandlung enge Toleranzen erreicht werden? Senden Sie uns Ihre Zeichnung und den Werkstoff. Wir stimmen Schutzbereiche, Bearbeitungsaufmaß und die geeignete Prozessführung mit Ihnen ab. Weitere Anwendungen finden Sie unter Bauteile.
Einsatzhärten oder ein anderes Verfahren?
| Kriterium | Einsatzhärten | Vakuumhärten | Vergüten |
|---|---|---|---|
| Typische Werkstoffe | Kohlenstoffarme Einsatzstähle | Geeignete Werkzeugstähle | Vergütungsstähle |
| Prozessziel | Harte Randschicht und zäher Kern | Werkstoffgerechtes Härten unter Vakuum | Abgestimmte Festigkeit und Zähigkeit |
| Kohlenstoffzufuhr | Ja, beim Aufkohlen | Beim üblichen Vakuumhärten nein | Nein |
| Wichtige Vorgaben | Randhärte, CHD, Schutzbereiche | Härte, Geometrie, Oberfläche | Festigkeit, Härte, Kerneigenschaften |
| Maßänderungen | Werkstoff- und prozessabhängig | Werkstoff- und prozessabhängig | Werkstoff- und prozessabhängig |